-
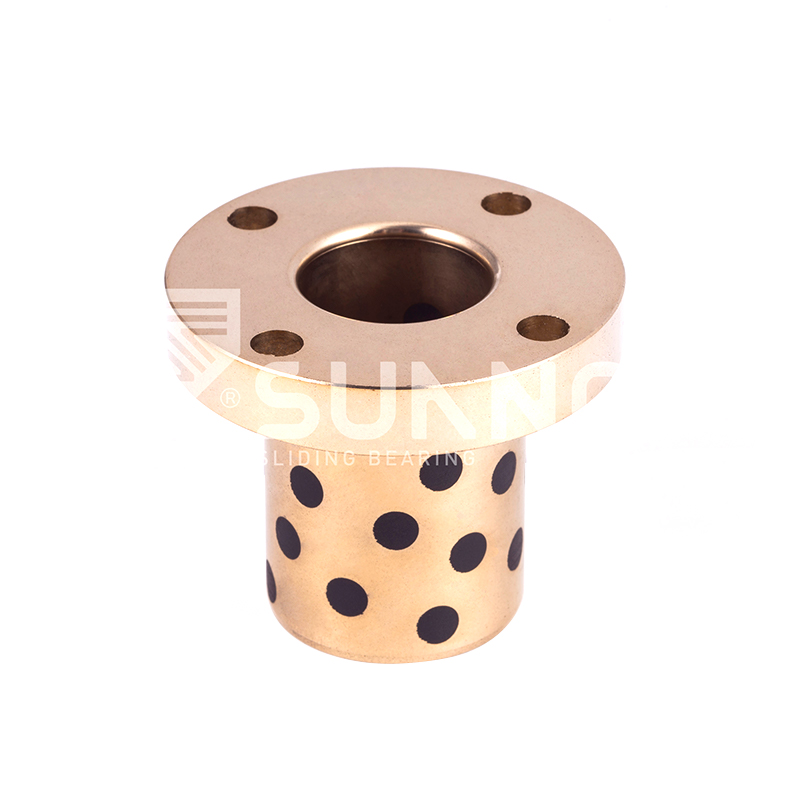 بلبرینگ جامد JDB بلبرینگ گرد فلنج دار برنزی بدون روغن متریک JFB650
-
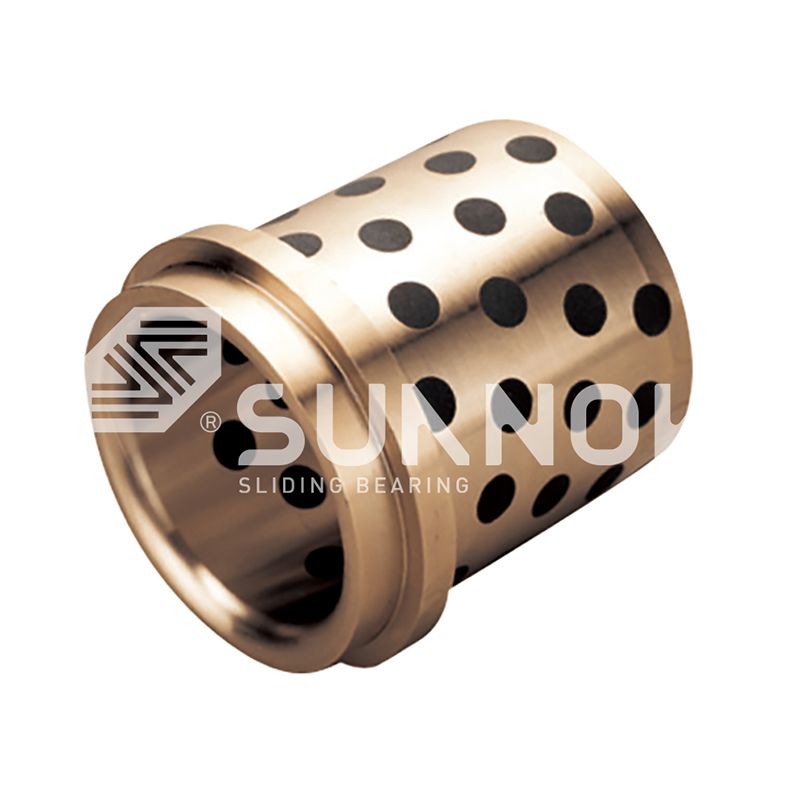
 بلبرینگ جامد JDB بلبرینگ واشر گرافیتی بدون روغن برنزی روان کننده جامد JTW
-
-

-

-

-
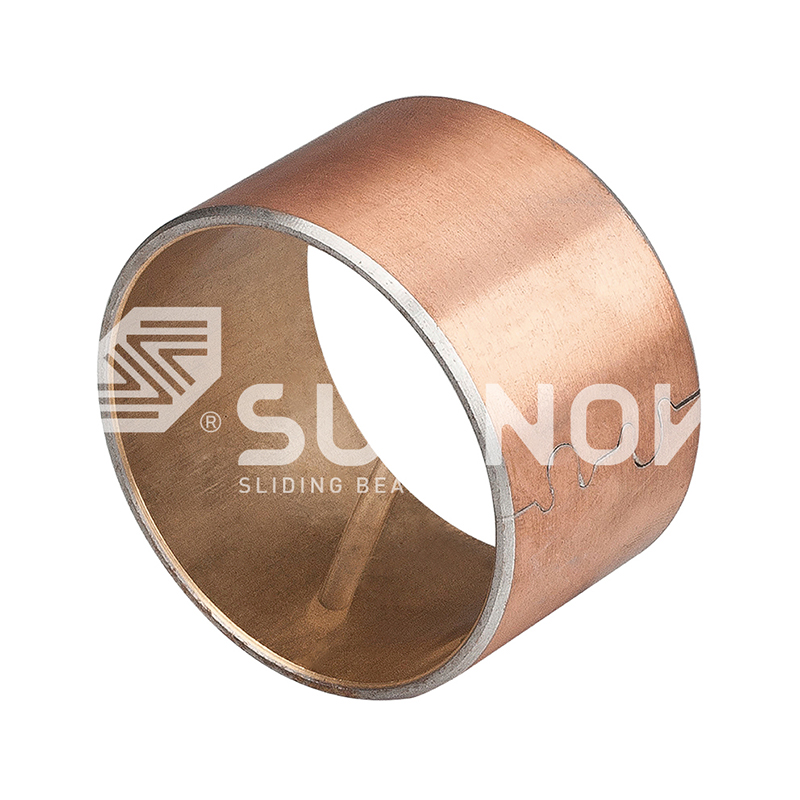 یاتاقان دو فلزی JF-800 JF-720 TIN BINTING BOUSHING BUSHING برای اصطکاک کم و برنامه های مقاوم در برابر سایش
-
 یاتاقان بسته بندی شده برنز FB090 یاتاقان بسته بندی شده برنز FB09G
نحوه انتخاب بلبرینگ های خود روان کننده برای قالب و ماشین آلات قالب گیری تزریقی
اخبار صنایع-یک قالب تزریقی که با سرعت 25 شلیک در دقیقه حرکت می کند، پین های اجکتور خود را بیش از هزار بار در ساعت از طریق بوش های راهنمای خود حرکت می دهد. در یک پرس 550 تنی، این بوشینگ ها فشار سطحی موضعی بین 15 تا 30 مگاپاسکال را تحمل می کنند، در دمای قالب از 60 تا 120 درجه سانتی گراد کار می کنند و پس از مونتاژ هرگز گریس دریافت نمی کنند. انتخاب یاتاقانهای خود روانشونده برای ماشینهای قالب و قالبگیری تزریقی با پذیرفتن این نکته آغاز میشود که بوشینگ باید روغن کاری خود را برای عمر ابزار تامین کند.
یک یاتاقان خود روان کننده یک یاتاقان کشویی با روان کننده جامد، معمولاً گرافیت، PTFE یا سولفید فلزی است که در یک ماتریس با آلیاژ مس یا فولادی تعبیه شده و طوری طراحی شده است که بدون روغن یا گریس خارجی برای طول عمر کامل خود کار کند.
فرآیند انتخاب یک چک لیست پنج دروازه ای است: مقدار بار و PV، دما، شفت و استانداردهای تحمل، نوع حرکت و قابلیت نصب. بیشتر خرابی های قالب به یک پارامتر نادیده گرفته شده، معمولاً بار، بازمی گردد.
ابتدا بار و مقدار PV را مطابقت دهید
اولین گیت انتخاب ظرفیت بار و مقدار PV است، زیرا یک بوش راهنما که نمی تواند در برابر فشار سطح موضعی دوام بیاورد، مهم نیست که بقیه قالب چقدر خوب مهندسی شده باشد.
رتبه PV فشار بر حسب MPa ضربدر سرعت لغزش بر حسب متر بر ثانیه است. موقعیت های راهنمای قالب به آرامی اجرا می شوند، معمولاً 0.05 تا 0.3 متر بر ثانیه، بنابراین فشار بر محاسبه غالب است. فشار سطح موضعی روی پینهای اجکتور در قطعات با بستهبندی بالا میتواند به 20 تا 50 مگاپاسکال برسد که بسیار فراتر از حد یک بوش پلیمری ساده است. آلیاژ مس ریختهگری شده با شاخههای گرافیتی این ترکیب را کنترل میکند، زیرا ماتریس برنز بار را حمل میکند در حالی که گرافیت روانکاری مداوم را انجام میدهد.
محدودیت های بار استاتیک معمولی چهار خانواده اصلی یاتاقان مورد استفاده در قالب ها را مقایسه کنید:
ظرفیت بار استاتیک معمولی بر اساس سری
برنز ریخته گری JDB 250 مگاپاسکال
جی اف دو فلزی 200 مگاپاسکال
SF1 PTFE برنز 140 مگاپاسکال
FB090 پیچیده شده است 120 مگاپاسکال
مقادیر ظرفیت بار استاتیک معمولی برای درجات استاندارد هستند. گزارش تست مواد را برای آلیاژ انتخابی خود تأیید کنید.
برنز ریخته گری پیش فرض برای موقعیت های اجکتور و راهنما است. را مکانیسم انتقال فیلم یاتاقان های روان کننده جامد JDB توضیح می دهد که چرا این خانواده در کاربردهای قالب آهسته و با فشار بالا بسیار خوب عمل می کند.
250 مگاپاسکال ظرفیت بار استاتیک، برنز ریخته گری JDB
2.5 مگاپاسکال متر بر ثانیه حد PV برای اجرای خشک
300 درجه سانتی گراد حداکثر دمای سرویس
دما و قرار گرفتن در معرض مواد شیمیایی را تأیید کنید
دروازه دوم دما است، زیرا روان کننده جامد و ماتریس یاتاقان هر کدام دارای محدودیت های حرارتی هستند که تعیین می کند کدام سری امن است.
انتخاب رزین دمای قالب را تنظیم می کند:
- رزین های کالا: دمای قالب 40 تا 80 درجه سانتی گراد.
- پلاستیک های مهندسی: دمای قالب 80 تا 120 درجه سانتی گراد.
- نواحی هات رانر و دریچه سوپاپ: صندلی های بلبرینگ در دمای 150 تا 200 درجه سانتی گراد.
یاتاقان SF1 مبتنی بر PTFE در درجه بندی خود تا حدود 250 درجه سانتیگراد ثابت می ماند، در حالی که درجه های برنزی تعبیه شده در گرافیت فیلم روان کننده خود را در دمای 300 درجه سانتیگراد یا بالاتر نگه می دارند.
در دمای بالای 200 درجه سانتیگراد، برنز تعبیه شده با گرافیت از یاتاقان های مبتنی بر PTFE دوام می آورد، زیرا گرافیت به میزان قابل توجهی زیر 450 درجه سانتیگراد اکسید نمی شود، در حالی که PTFE شروع به از دست دادن پشتیبانی بار در نزدیکی 260 درجه سانتیگراد می کند.
قرار گرفتن در معرض مواد شیمیایی نیز مهم است. در سلولهای قالبگیری که اپراتورها ستونهای راهنما را با حلال پاک میکنند، یا جایی که شستشو بخشی از برنامه است، انواع فولاد ضد زنگ یا مهر و موم شده را سفارش دهید تا مواد تمیزکننده نتوانند روان کننده جامد را از لبههای باز شستشو دهند.
استانداردهای سختی، پایان و تحمل شفت را بررسی کنید
دروازه سوم جفت تریبولوژیکی است، زیرا یاتاقان فقط به اندازه شفتی است که در برابر آن قرار دارد خوب است و کلاس ابعادی باید با استاندارد قالب مورد استفاده در کف مغازه مطابقت داشته باشد.
سختی شفت برای پین های اجکتور و ستون های راهنما باید 45 تا 55 HRC باشد. زیر 40 HRC، ذرات گرافیت سخت تعبیه شده در برنز مانند یک فایل روی یک شفت نرم عمل می کنند. سطح پرداخت باید 0.4 تا 0.8 میکرون باشد. روکش های خشن تر فیلم انتقال را خراش می دهند. پرداختهای آینهای به فیلم چیزی نمیدهند که به آن پیوند بخورد. پین های اجکتوری با روکش کروم یا نیترید شده جفت استاندارد برای یاتاقان های راهنمای JDB در قالب های خودرو هستند.
برای ابزارآلات خودرو، بلبرینگ راهنما را با همان عملکرد متناسب با استاندارد NAAMS سفارش دهید.
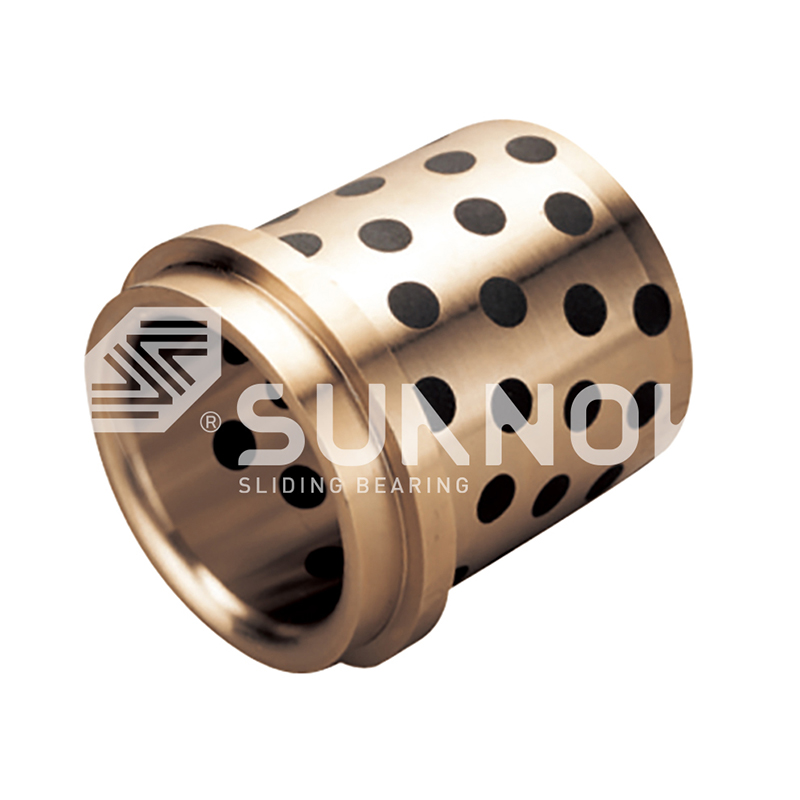 بوش برنزی دو فلنج گرافیتی با فرم Fit NAAMS این بوش برنزی دو فلنج با استانداردهای ابزار NAAMS مطابقت دارد و موقعیت محوری دو طرفه را بدون سخت افزار اضافی فراهم می کند. شاخههای گرافیتی آن، عملیات بدون نیاز به تعمیر و نگهداری را در زیر بارهای سنگین امکانپذیر میسازد و آن را جایگزینی مستقیم برای راهنماهای قالب خودرو میکند. مشاهده محصول →
برای ماشینهای اروپایی، از نمایه DIN 9834 و نسخههای فلنجی متریک (JFB650، JFBB) برای نصب از طریق سوراخ استفاده کنید.
بوش یقه برنجی بدون نیاز به تعمیر و نگهداری بر اساس DIN 9834 با درج گرافیت این بوش یقه DIN 9834 موقعیت محوری مثبت را برای ابزارهای پرس اروپایی ارائه می دهد. بدنه برنجی با درجهای گرافیتی بدون روغنکاری خارجی کار میکند، و یقه نصب را ساده میکند—فقط تناسب محفظه H7 و محدودیتهای نیروی فشار را بررسی کنید. مشاهده محصول → | موقعیت | سختی شفت | پرداخت سطح | سریال ترجیحی |
| پین راهنمای اجکتور | 50 تا 55 HRC | Ra 0.4 میکرون | JEGB / JOSG |
| ستون راهنما | 45 تا 50 HRC | Ra 0.6 میکرون | GB61 / DIN 9834 |
| صفحه سایش کشویی | حداقل 45 HRC | Ra 0.8 میکرون | JESW / JPBW |
| میله اجکتور هیدرولیک | 55 تا 60 HRC | Ra 0.4 میکرون | SF1D |
قبل از ماشینکاری محفظه، تحمل قطر داخلی بلبرینگ را در برابر قطر پین واقعی بررسی کنید. یک خطای تداخل 0.02 میلی متری به عنوان یک اجکتور ضبط شده در 100 سیکل اول نشان داده می شود.
هنگامی که از شرکت فناوری بلبرینگ ژجیانگ شوانگ نوو سفارش می دهید، گزارش آزمایش مواد درجه آلیاژ و خواص مکانیکی هر دسته را تأیید می کند.
مجموعه را با نمایه حرکت مطابقت دهید
دروازه چهارم از نوع حرکتی است، زیرا ضربات اجکتور، ستون های راهنما، ریل های کشویی و اجکتورهای هیدرولیک ترکیب های بسیار متفاوتی از فشار و سرعت را اعمال می کنند.
مکانیسم های اجکتور موقعیت هایی با بیشترین بار و کمترین سرعت در قالب هستند. بلبرینگهای راهنمای اجکتور JEGB و JEGBK از برنز ریختهگری شده با شاخههای گرافیتی استفاده میکنند که برای جا دادن به مجموعه صفحه اجکتور ماشینکاری شدهاند.
 بوش برنز فلنج مرکزی با گرافیت جامد برای قالب و اتوماسیون این بوش فلنج مرکزی که برای مکانیزم های اجکتور و اتوماسیون طراحی شده است، یک مرجع محوری تک نقطه ای را ارائه می دهد در حالی که درج های گرافیتی بارهای ساکن بالا و لغزش با سرعت کم را تحمل می کنند. این مناسب موقعیت هایی است که فشار سطح بیش از 20 مگاپاسکال بدون روغن است. مشاهده محصول →
برنز ریخته گری با شاخه های گرافیتی (JDB)
پین های اجکتور، ستون های راهنما، و صفحات سایش زیر 0.3 متر بر ثانیه با فشار سطح بالای 20 مگاپاسکال را انتخاب کنید. بار استاتیکی بالا، تحمل دمای بالا، اصطکاک کم پس از تشکیل فیلم انتقال گرافیت.
PTFE-برنز روی فولاد (SF1)
موقعیتهای سریعتر و سبکتر مانند میلههای اجکتور هیدرولیک، شفتهای پمپ دنده، و سرسرههایی که با سرعت بالای 0.3 متر بر ثانیه کار میکنند را انتخاب کنید. اصطکاک را کاهش دهید و کار را آرام تر کنید، اما حد دمای مداوم 250 درجه سانتیگراد را بررسی کنید.
قانون سرانگشتی: زیر 0.3 متر بر ثانیه با فشار بالای 20 مگاپاسکال، قلمرو JDB است. بالای 0.3 متر بر ثانیه با بارهای سبک قلمرو SF1 است. نیروهای هیدرولیکی نوسانی سنگین سری پشتیبان فولاد دو فلزی JF را می طلبد.
جزئیات ماشینکاری، نصب و نگهداری را تأیید کنید
دروازه پنجم عملی است: تأیید کنید که بوشینگ را می توان روی محفظه ماشین کاری کرد، بدون آسیب به لبه نصب کرد و در طول تعمیر و نگهداری قالب برنامه ریزی شده بازرسی کرد.
گریدهای برنز ریختهگری به خوبی ماشین میشوند، به این معنی که میتوانید پس از جوش یا تعمیر بدنه، سوراخ را تا حد تحمل محفظه کامل کنید. این گردش کار یک تصمیم انتخاب تکرارپذیر برای هر قالب یا ماشین قالب گیری ایجاد می کند:
- چرخه کار را تعریف کنید: ضربات در دقیقه، طول ضربه و ساعات کار در سال.
- حداکثر فشار سطح و سرعت لغزش روی صندلی بلبرینگ را محاسبه کنید.
- گرمترین دمای پایدار را در محل یاتاقان ثبت کنید، نه دمای سطح قالب.
- سختی شفت، پرداخت سطح و استاندارد تحمل را مشخص کنید: متریک، NAAMS یا DIN.
- سری و هندسه بلبرینگ را انتخاب کنید: استوانه ای، فلنجی، واشر رانش یا صفحه سایش.
- مجوز ماشینکاری را تأیید کنید و گزارش آزمایش مواد را قبل از تولید درخواست کنید.
این بلبرینگ ها از نظر طراحی بدون نیاز به تعمیر و نگهداری هستند، اما شفت جفت گیری اینطور نیست. در هر پنجره تعمیر و نگهداری برنامهریزیشده، شفت را از نظر خطخوردگی یا زنگ زدگی بررسی کنید، گرد و غبار ساینده را پاک کنید، و هنگامی که فاصله در حال اجرا به حد مجاز سایش اولیه رسید، بوش را تعویض کنید. روانکاری مجدد یاتاقان گرافیتی تعبیه شده با گریس معمولاً یک اشتباه است، زیرا گریس گرد و غبار قالب را جذب می کند، رژیم اصطکاک را تغییر می دهد و از تشکیل فیلم انتقال گرافیت جلوگیری می کند. گزارش های تست شخص ثالث که ترکیب مواد و خواص مکانیکی را پوشش می دهد در صورت درخواست در دسترس است.
سوالات متداول
کدام یاتاقان خود روان کننده برای پین های راهنمای اجکتور بهتر است؟
بلبرینگهای راهنمای اجکتور ریختهگری برنز JDB مانند JEGB، JEGBK و JOSG انتخاب استاندارد هستند، زیرا پینهای اجکتور کند، پرفشار و داغ هستند. شاخه های گرافیتی یک فیلم انتقال پیوسته را ارائه می دهند در حالی که ماتریس برنزی بار را حمل می کند.
یک یاتاقان خود روان کننده به چه سختی شفت نیاز دارد؟
45 تا 55 HRC را با سطح پوشش Ra 0.4 تا 0.8 میکرون مشخص کنید. شفت های نرم تر توسط ذرات گرافیت سخت بریده می شوند و سطوح ناهموار مانع از اتصال فیلم انتقال می شوند.
آیا این بلبرینگ ها کاملا خشک می شوند؟
بله. روان کننده جامد تعبیه شده سیستم روانکاری است. یاتاقان در اولین ساعات کار یک فیلم انتقال بر روی شفت تشکیل می دهد و عملکرد خشک پس از آن طبیعی است. از اضافه کردن گریس خودداری کنید مگر اینکه تامین کننده نسخه روغنکاری شده هیبریدی را مشخص کند.
یاتاقان راهنمای خود روانکار چقدر عمر می کند؟
با سرعت 20 مگاپاسکال و 0.1 متر بر ثانیه، یک بوش راهنما JDB معمولاً از 10000 ساعت کار بیشتر میشود، قبل از اینکه لقی خارج از تحمل شود. سرعت بار فشار را زیر 2.5 مگاپاسکال بر ثانیه نگه دارید و فاصله شفت را در تعمیر و نگهداری برنامه ریزی شده نظارت کنید.
برای مشاهده کامل خانوادههای JDB، SF1، JF و FB090، کاتالوگ بلبرینگ خود روان کننده .
با ما تماس بگیرید //
سوالات دارید؟ در تماس باشید!
شرکت Technology Bearing Zhejiang Shuangnuo ، Ltd. تخصص در تولید محصولات بوشینگ بوشینگ آلیاژ مس مختلف است
پیوندهای سریع
محصولات مرتبط
تماس
- اضافه کردن: شماره 69 ، جاده شرقی تینگیائو ، منطقه صنعتی شهر گانیا ، شهرستان جیایشان ، استان ژجیانگ ، چین
- تلفن: +86-15957371801
- نمابر: +86-0573-84038630
- ایمیل:
© 2024 شرکت Technology Bearing Zhejiang Shuangnuo ، Ltd.
یاطاقان آلیاژ مس خود به خودی
