-
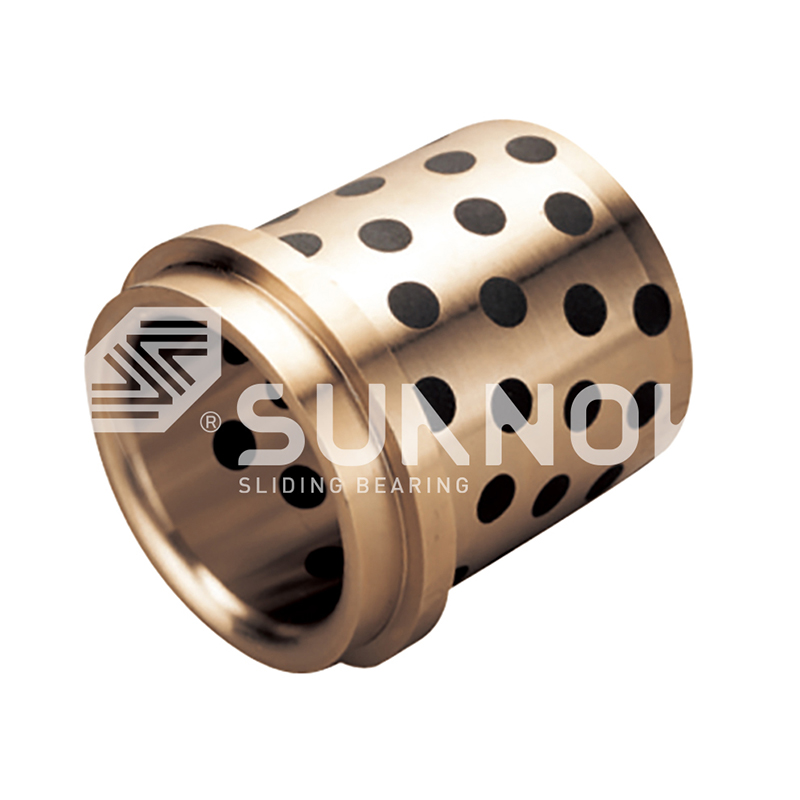
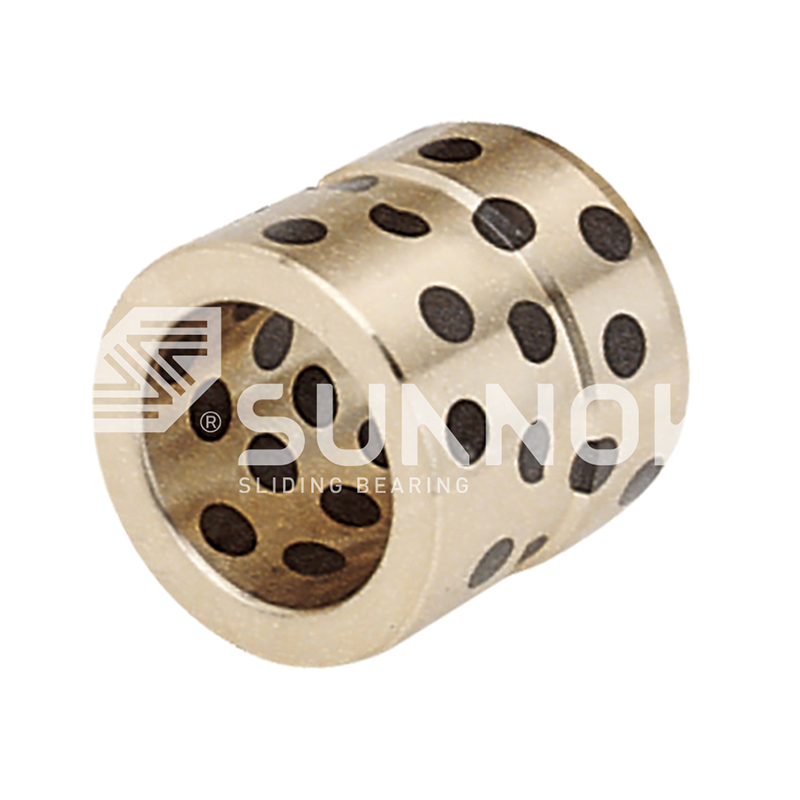 بلبرینگ جامد JDB High Temperature Brass JGB Oilless Ejector Guide Bearings
-
-

-
-

-
-

-
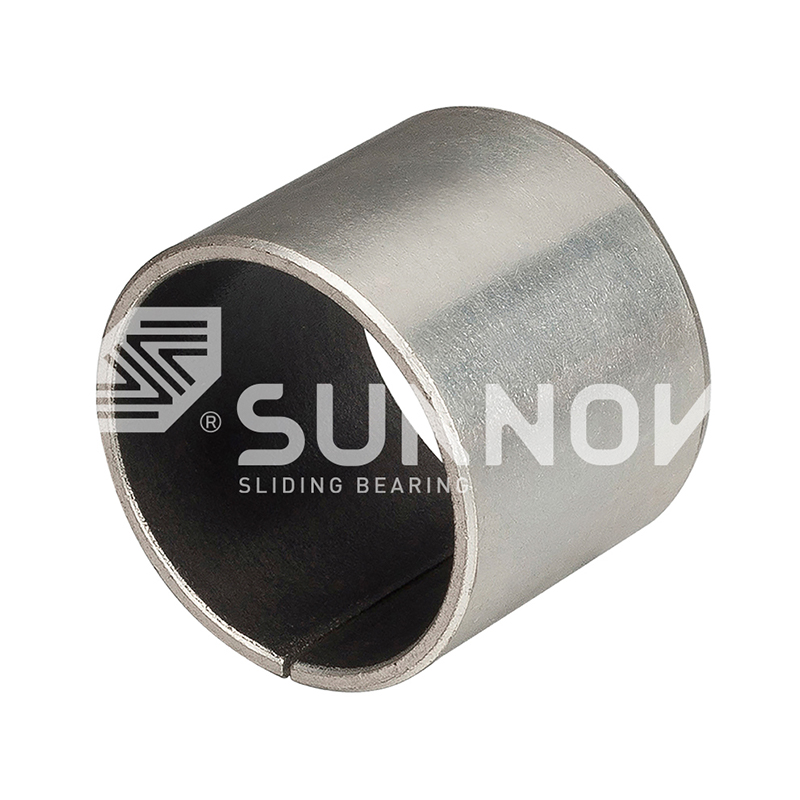
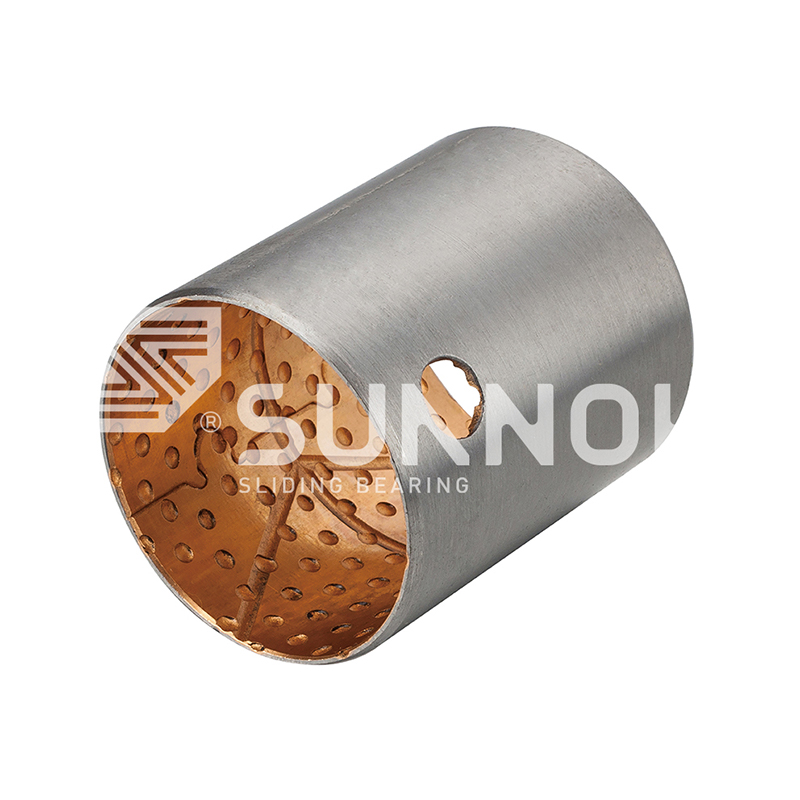 یاتاقان دو فلزی JF-800 JF-750 خودکشی بردار دو فلزی رایگان برای موتورهای سنگین اصطکاک کم
تولید بلبرینگ خود روان کننده: عوامل کلیدی تولید و بازرسی
اخبار صنایع-نیمکت بازرسی جایی است که یک یاتاقان خود روان کننده عمر درجه بندی شده خود را به دست می آورد، اما تصمیماتی که در مورد عمر مفید تصمیم می گیرند خیلی زودتر گرفته می شوند. یک بوش قالب مهر زنی مشخص شده برای 20000 ضربه که در 3000 ضربه می خورد به ندرت یک شکست روان کننده است. این یک شکست در تولید است - یک آلیاژ خارج از درجه ریخته شده، یک پلاگین گرافیتی که در جیبش شل شده است، یا سوراخی که از حد تحمل آن گذشته است. در ساخت بلبرینگ های خود روان کننده، کیفیت در کوره، پرس و گیج، مدت ها قبل از اینکه قطعه به دستگاه برسد، قفل می شود.
شرکت فناوری بلبرینگ ژجیانگ شوانگنو، با مسئولیت محدود. ریخته گری آلیاژ مس، تف جوشی، ماشینکاری CNC و بازرسی نهایی را زیر یک سقف انجام می دهد. این یکپارچگی یک ادعای بازاریابی نیست. این هسته اصلی کنترل کیفیت بلبرینگ است، زیرا دریچههای مواد و بررسیهای پذیرش یکسان میتوانند هر خانواده محصول را از مذاب تا بوش نهایی دنبال کنند.
ریخته گری آلیاژ مس: دروازه کیفیت اول
ظرفیت بار یا مقاومت در برابر سایش یاتاقان خود روان کننده قبل از شروع ماشینکاری در کوره ذوب ثابت می شود. ماتریس مس - برنز قلع، آلومینیوم برنز، یا برنج ریخته گری به درجه های استاندارد ملی - سختی، مقاومت در برابر تشنج و رفتار تحت بارگذاری لبه را تعیین می کند.
Shuangnuo از طریق ریختهگری گریز از مرکز، ریختهگری پیوسته و ریختهگری قالب فلزی، بلنکهای آلیاژ مس خود را تولید میکند. ریختهگری گریز از مرکز ریزساختار را برای قطعات استوانهای متراکم بسته میکند. ریخته گری پیوسته استوک میله یکنواخت را برای مدت طولانی ارائه می دهد. ریخته گری قالب فلزی با ضایعات کمتر، اشکال نزدیک به شبکه را تشکیل می دهد. هر مسیر تخلخل و جهت دانه را تغییر می دهد، بنابراین روش ریخته گری خود یک تصمیم عملکرد است.
سختی برینل معمولی آلیاژهای مس در بلبرینگ های خود روان کننده (HB)
مقادیر متوسط معمولی؛ پذیرش تولید بر اساس گواهی تست طیف سنجی برای هر گرما است.
فرآیند جاسازی JDB: روان کننده جامد در ماتریس مس
بلبرینگ های جامد خود روان کننده JDB به این دلیل کار می کنند که گرافیت یا شاخه های مرکب دقیقاً در موقعیت مکانی قرار گرفته اند به طور مکانیکی در بدنه آلیاژ مس ریخته گری قفل می شوند. جیبها پس از ریختهگری سوراخ میشوند، سپس شاخهها با تداخل کنترلشده فشار داده میشوند تا تحت لرزش، شوک و چرخه حرارتی قرار بگیرند.
یک یاتاقان خود روان کننده یاتاقان کشویی است که در آن یک روان کننده جامد - معمولاً گرافیت یا یک ترکیب مبتنی بر گرافیت - در دیواره یاتاقان تعبیه شده یا از طریق آن پراکنده می شود و به یاتاقان اجازه می دهد بدون منبع روغن خارجی مداوم برای مدت طولانی کار کند.
دو پارامتر بر مرحله جاسازی غالب هستند. نسبت سطح دوشاخه اصطکاک را در مقابل ظرفیت بار متعادل می کند: سطح روان کننده بیشتر اصطکاک را کاهش می دهد اما ماتریس را ضعیف می کند، بنابراین الگوی باید به درجه PV یاتاقان احترام بگذارد. حفظ دوشاخه بقای خود را تحت بارهای ضربه ای تعیین می کند. دوشاخه ای که عقب می رود هم بوش و هم شفت جفت را از بین می برد. همانطور که در ما توضیح داده شده است، فیلم انتقال تشکیل شده در حین اجرا، چیزی است که یاتاقان را بدون تعمیر و نگهداری می کند تجزیه و تحلیل اصل کار JDB .
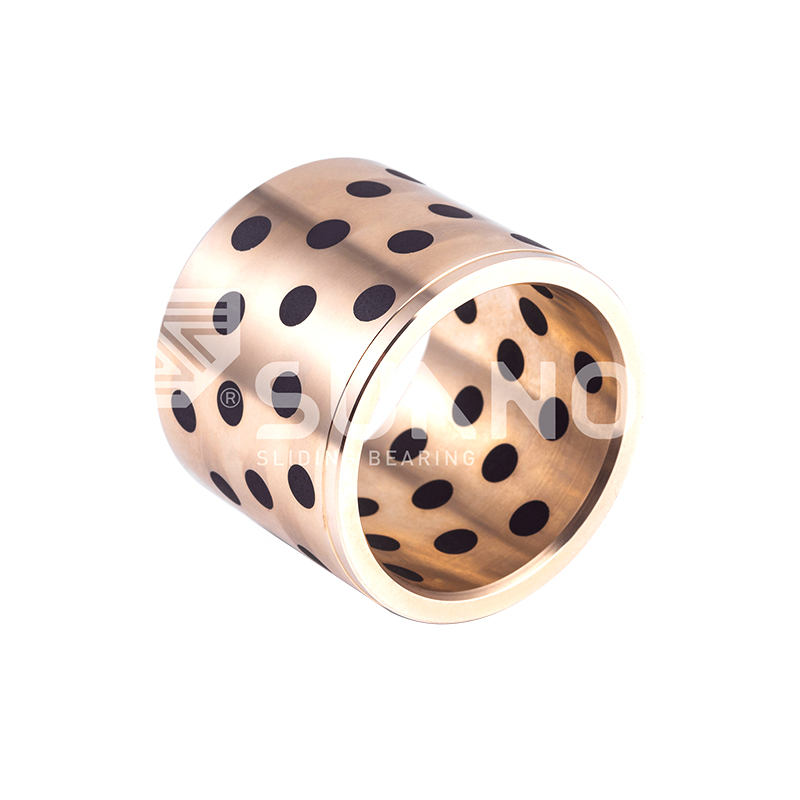 بوش برنجی خود روان کننده JDB650 با روان کننده جامد جاسازی شده این بوش برنجی از آلیاژ CuZn24Al6 با شاخه های گرافیتی تعبیه شده برای تشکیل یک فیلم انتقال کم اصطکاک استفاده می کند که آن را برای کاربردهای با بار بالا، سرعت کم و روانکاری سخت بدون روغن خارجی مناسب می کند. مشاهده محصول →
بلبرینگ های دو فلزی متخلخل: پشتیبان فولادی، عملکرد برنز
یاتاقان های دو فلزی زینتر شده یک پشتی فولادی را برای استحکام ساختاری با یک لایه برنز متخلخل که در دمای کنترل شده زینتر شده و سپس با روان کننده جامد آغشته می کنند، ترکیب می کنند. پوسته فولادی بار را حمل می کند. لایه برنز اصطکاک را مدیریت می کند و ناهماهنگی جزئی را تحمل می کند.
سری 200-B از یک پشتیبان فولادی، پودر متخلخل بر پایه مس و روان کننده جامد پراکنده برای تجهیزات ساختمانی سنگین استفاده می کند. خانواده JF-800، شامل JF750 بدون سرب و JF20 با آلومینیوم بالا، پمپهای هیدرولیک و پمپهای دندهای را هدف قرار میدهند که در آنها قدرت خستگی و سازگاری هر دو بسیار مهم است.
4 مسیرهای ریخته گری: گریز از مرکز، پیوسته، قالب فلزی و تف جوشی
3 گیت های بازرسی طیفی در هر گرما
80 ماشین آلات CNC در طبقه تولید
 بلبرینگ دو فلزی JF-800 با آلیاژ CuPb10Sn10 برای مصارف سنگین این یاتاقان فولادی که برای لغزش با سرعت کم طراحی شده است، با یک لایه مس-سرب-قلع متخلخل، مقاومت در برابر سایش و تحمل ضربه عالی را برای تجهیزات صنعتی نیازمند ارائه میکند. مشاهده محصول →
بلبرینگ های برنز پیچیده شده: دقت از نوار نورد
بلبرینگهای برنز پیچیده شده با نورد کردن نوار برنز به شکلهای استوانهای یا فلنجی شکل میگیرند و لایه روانکننده قبل از شکلگیری اعمال میشود. از آنجا که سطح داخلی دارای یک الگوی پاکت روان کننده برجسته است، بررسی های مهم تراز درز، وضعیت لبه، و یکپارچگی پوشش پس از شکل گیری است.
خانواده FB090 بوش های استاندارد متریک بسته بندی شده با برنز را پوشش می دهد. نوع FB08G از ساختار فولاد-گرافیت برای بارگذاری لبه های سنگین تر استفاده می کند. نسخه های آب بندی و فلنج دامنه را به شفت های دوار و رفت و برگشتی گسترش می دهند.
برای یاتاقان های برنز پیچیده شده، قوام ابعادی از ابزار و نوار حاصل می شود، نه از ماشین کاری. به همین دلیل است که این فرآیند بر تولید بوش متریک با حجم بالا و استاندارد حاکم است.
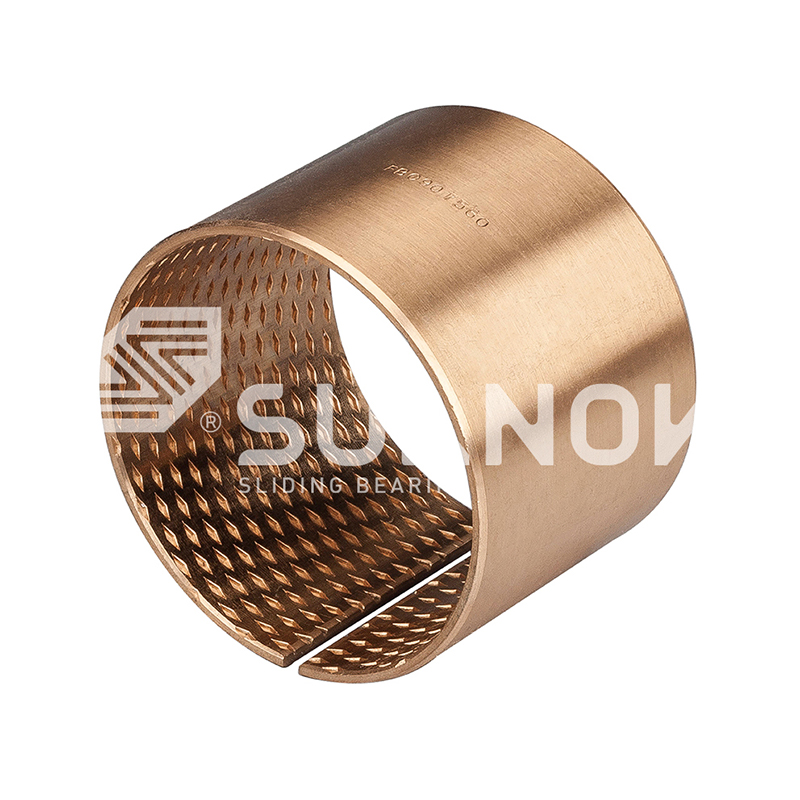 بلبرینگ برنزی FB090 با جیب های روانکاری الماس این بوش خود روانکاری که از نوار برنز CuSn8 با فرورفتگی های الماسی شکل که چربی را حفظ می کند، تشکیل شده است، عمر طولانی و ظرفیت بارگذاری بالایی را برای کاربردهای ساختمانی و خودرو فراهم می کند. مشاهده محصول →
ماشینکاری ابعادی و پروتکل بازرسی نهایی
پروتکل بازرسی نهایی تصمیم میگیرد که آیا یک یاتاقان به سرویسی که در مقدار PV طراحی شده است برسد یا پیش از موعد از کار بیفتد. سه بررسی تعیین کننده عبارتند از تحمل ابعادی، پرداخت سطح و پوشش روان کننده.
تراشهای CNC و مراکز ماشینکاری Shuangnuo با بیش از 80 سوراخ، سوراخها، صفحههای فلنج و سوراخهای متقابل را برای اندازههای متریک استاندارد و نقشههای سفارشی نگه میدارند. از آنجایی که تجهیزات مشابه مستقیماً از قطعات ریختهگری داخلی جدا میشوند، تأیید ابعاد از نمونه اولیه تا دسته تولید ثابت میماند.
| نقطه بازرسی | روش | معیار |
| ترکیب آلیاژی | طیف سنج، سه دروازه | محدودیت های درجه بر اساس استاندارد |
| پخش صدا | بررسی بصری و اولتراسونیک | بدون تخلخل و انقباض |
| تعبیه روان کننده | پوشش دوشاخه، تست ماندگاری | نسبت مساحت و عمق نشیمنگاه |
| پیوند لایه متخلخل | نمونه برداری برش و لایه برداری | قدرت چسبندگی لایه |
| ابعاد | سنج، CMM | ID، OD، فلنج در هر نقشه |
| پرداخت سطح | پروفیلومتر | Ra در مشخصات |
- انتخاب مواد اولیه و محاسبه گرما
- ذوب با بررسی طیف سنج شارژ کوره
- ریخته گری از طریق قالب گریز از مرکز، پیوسته یا فلزی
- ماشینکاری خشن و نهایی روی تجهیزات CNC
- جاسازی روان کننده جامد یا تکمیل لایه متخلخل
- پذیرش نهایی ابعاد و مواد
بازیگران، زینتر شده یا پیچیده شده: مطابقت مسیر با برنامه
هیچ مسیر تولید واحدی بر هر برنامه ای تسلط ندارد. یاتاقانهای ریختهگری به سبک JDB بارهای ضربهای سنگین را حمل میکنند، قطعات دو فلزی متخلخل با سیستمهای هیدرولیک و رفت و برگشتی با حجم بالا مناسب هستند، و بوشهای برنزی پیچیده شده دقت اقتصادی را در اندازههای متریک استاندارد ارائه میکنند.
بازیگران و جاسازی شده (JDB)
شاخه های روان کننده جامد در ماتریس مس ریخته گری.
تحمل ضربه و بار لبه بالا.
کاربرد معمولی: قالبها، قالبها، ماشینهای سنگین.
دو فلزی زینتر شده (JF-800، 200-B)
پشتی فولادی با لایه برنز متخلخل.
قدرت خستگی بالا و حفظ روان کننده.
استفاده معمولی: پمپ های هیدرولیک، پمپ های دنده ای.
برنز پیچیده شده (FB090)
نوار نورد شده با لایه روان کننده اعمال شده.
شناسههای ثابت در اندازههای متریک با حجم بالا.
کاربرد معمولی: بوش های استاندارد، کاربردهای راهنما.
هر سه مسیر یک نیاز مشترک دارند: تامینکنندهای که مواد و ماشینکاری خود را کنترل میکند میتواند قابلیت ردیابی یکسانی را برای یک قطعه کاتالوگ و یک نقشه سفارشی ارائه دهد و میتواند آن را با یک گزارش آزمایشی معتبر شخص ثالث پشتیبانی کند.
سوالات متداول
مهم ترین بازرسی در ساخت بلبرینگ های خود روان کننده چیست؟
تأیید ترکیب مواد توسط طیف سنج بسیار مهم است، زیرا انحراف آلیاژ نمی تواند بعداً اصلاح شود. بررسی سه دروازه - شارژ کوره، فلز مذاب قبل از ریختن، و ریخته گری تمام شده - از هر مرحله فرآیند بعدی محافظت می کند.
روش ریخته گری چگونه بر عملکرد بلبرینگ تأثیر می گذارد؟
روش ریخته گری چگالی و تخلخل ریزساختار را کنترل می کند. ریختهگری گریز از مرکز، صفحات استوانهای متراکم را برای بوشینگهای سنگین تولید میکند، ریختهگری پیوسته استوک میلهای یکنواخت را ایجاد میکند، و ریختهگری قالب فلزی شکلهای نزدیک به شبکه را با ضایعات مواد کمتر تولید میکند.
شاخه های روان کننده جامد چگونه در جای خود نگه داشته می شوند؟
پاکت ها پس از ریخته گری تا یک قطر و عمق کنترل شده ماشین کاری می شوند و شاخه های گرافیت یا مرکب با تداخل فشار داده می شوند. حفظ با بررسی عمق نشیمنگاه و آزمایش برش بر روی قطعات نماینده تأیید می شود.
آیا مشتری می تواند ابعاد سفارشی و گزارش های آزمایشی را درخواست کند؟
بله. سازندگان با ریختهگری داخلی و ماشینکاری CNC میتوانند اندازههای غیر استاندارد را از نقشههای مشتری تولید کنند و گزارشهای آزمایشی معتبر شخص ثالث را که ترکیب مواد و خواص مکانیکی را پوشش میدهد، ارائه دهند.
با ما تماس بگیرید //
سوالات دارید؟ در تماس باشید!
شرکت Technology Bearing Zhejiang Shuangnuo ، Ltd. تخصص در تولید محصولات بوشینگ بوشینگ آلیاژ مس مختلف است
پیوندهای سریع
محصولات مرتبط
تماس
- اضافه کردن: شماره 69 ، جاده شرقی تینگیائو ، منطقه صنعتی شهر گانیا ، شهرستان جیایشان ، استان ژجیانگ ، چین
- تلفن: +86-15957371801
- نمابر: +86-0573-84038630
- ایمیل:
© 2024 شرکت Technology Bearing Zhejiang Shuangnuo ، Ltd.
یاطاقان آلیاژ مس خود به خودی
