-
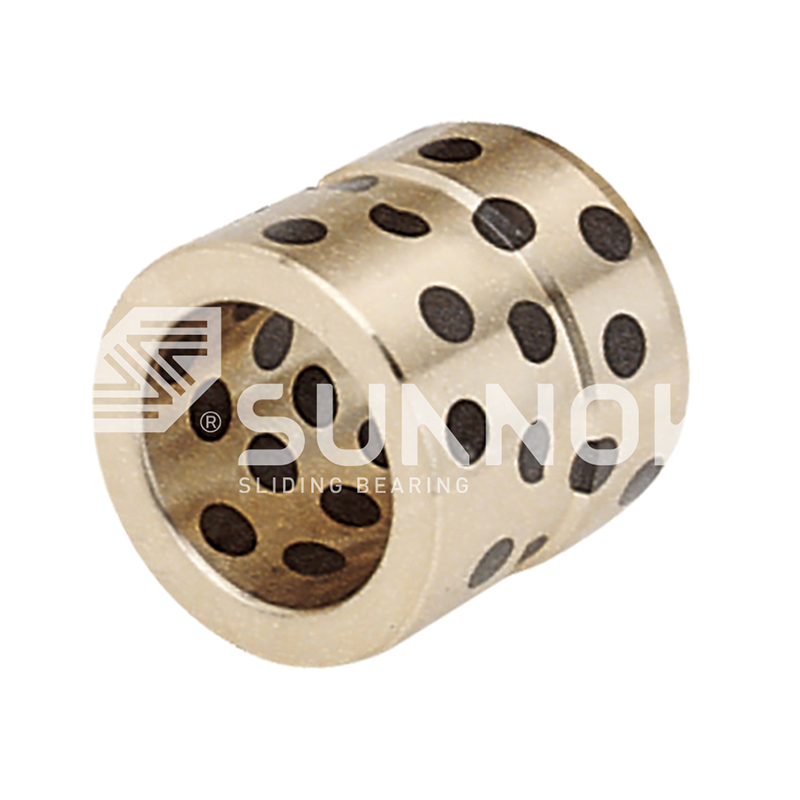 بلبرینگ جامد JDB High Temperature Brass JGB Oilless Ejector Guide Bearings
-

-
 بلبرینگ دو فلزی نگهدارنده روغن بوش کامپوزیت خود روان کننده فلنج دار، بوش فلنج دار بدون روغن 200#F
-
 بلبرینگ SF-1 خود روانکاری SF-1T پمپ دنده فلزی بوش های برنز
-

-
-
 یاتاقان دو فلزی JF-800 JF-20 آلومینیوم با کارایی بالا + تحمل آلیاژ فولادی کربن برای ماشین آلات صنعتی
-
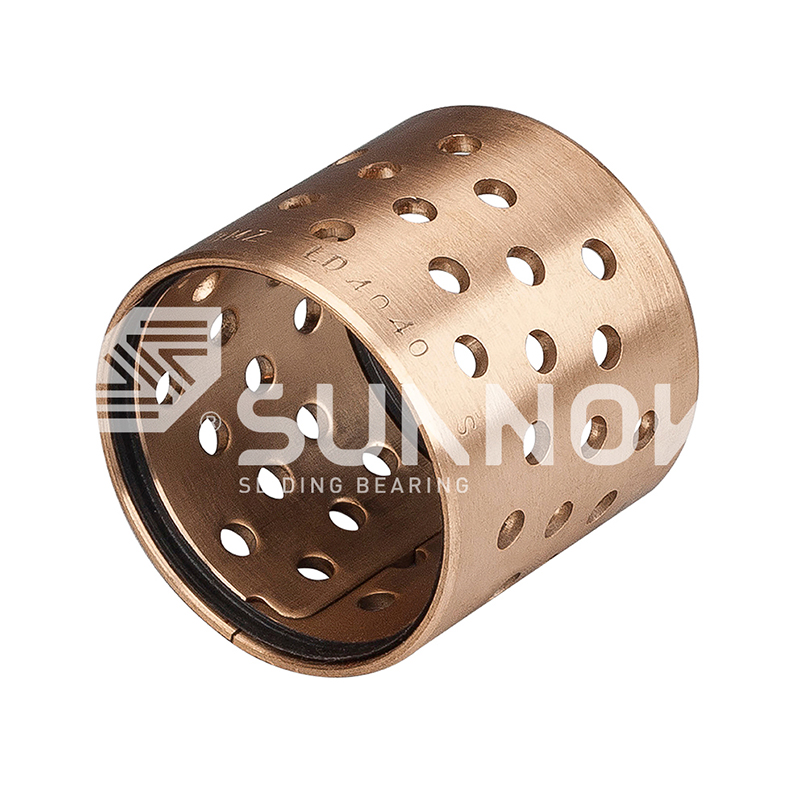 یاتاقان بسته بندی شده برنز FB090 یاتاقان بسته بندی شده برنز FB094 با مهر و موم
تولید بوش برنزی خود روان کننده: ریخته گری، تف جوشی و جاسازی توضیح داده شده است
اخبار صنایع-یک مهندس یک بوش شکست خورده را از یک پیوند مطبوعاتی بیرون می کشد: سوراخ سوراخ شده است، پوسته بیرونی آهنگ های سوزان را نشان می دهد، و خط روغن کاری هرگز مشخص نشده است. جایگزین باید بدون روغن دوام بیاورد که معمولاً به معنای یک بوش برنزی خود روان شونده است. با این حال، عملکرد آن قبل از رسیدن به خط مونتاژ - در ریخته گری و کوره تف جوشی، تعیین می شود.
چهار مسیر تولید تقریباً هر بوش برنزی خود روان شونده در بازار را پوشش می دهد: ریخته گری گریز از مرکز، ریخته گری پیوسته، ریخته گری قالب فلزی و تف جوشی پودر. هر یک ساختار مواد متفاوتی تولید می کند و آن ساختار ظرفیت بار، رفتار سایش، پایداری ابعادی و هزینه را تعیین می کند.
چرا فرآیند تولید عملکرد بوشینگ را تعیین می کند؟
بوش فقط یک لوله برنزی با سوراخ نیست. فرآیند تولید اندازه دانه، تخلخل و پیوند بین ماتریس و روان کننده جامد را تعیین می کند. برنز ریخته گری متراکم و قوی است، با دانه های درشتی که در برابر بارهای ضربه ای مقاومت می کند. به جیب های ماشین کاری شده برای شاخه های روان کننده نیاز دارد. برنز پخته شده روی یک پشت فولادی به صورت پودر شروع می شود، بنابراین تخلخل کنترل شده ای دارد که می تواند روغن یا روان کننده جامد را در خود لایه نگه دارد. بوش های برنز پیچیده شده به عنوان یک نوار شروع می شوند که آنها را نازک، سبک و اقتصادی می کند اما ظرفیت بارگذاری آنها را محدود می کند.
به طور خلاصه، فرآیند مشخصات است. ابتدا بار، سرعت، سختی شفت و فضای موجود را تعریف کنید. سپس فرآیندی را که مطابقت دارد انتخاب کنید.
فرآیندهای ریخته گری برای بوش های برنزی
برای بوش های سنگین و با قطر بزرگ، ریخته گری مسیر تعیین شده است. در تولید از سه روش استفاده می شود که هر کدام دارای امضای متالورژیکی خاص خود هستند.
ریخته گری گریز از مرکز
برنز مذاب در قالب فولادی دوار ریخته می شود. نیروی گریز از مرکز فلز را به سمت بیرون فشار می دهد، سطح بیرونی را فشرده می کند در حالی که اکسیدها و اجزای سبک تر را به سمت سوراخ می برد، جایی که در حین ماشینکاری حذف می شوند. لایه بیرونی بهدستآمده متراکم، ریزدانه و مقاوم در برابر خستگی است، که ریختهگری گریز از مرکز را به فرآیند ترجیحی برای بوشهای دیوار ضخیم در معرض بارهای ضربه و مقادیر بالای PV تبدیل میکند. این مسیری است که ما برای محصولاتی مانند بوش های خود روان کننده برنز ریخته گری JDB600 ، جایی که ماتریس برنز بار ساختاری را حمل می کند و جیب های ماشین کاری شده روان کننده را نگه می دارد.
 فروش عمده فروشی JDB-600 Cast Self-Lubricating Bronze Guide Bushing Bearing, Zhejiang Shuangnuo Bearing Technology Co., Ltd. Is China JDB-600 Cast Self-Lubricating Bronze Guide Bushing Bearing Suppliers, Company, W... مشاهده محصول →
ریخته گری مداوم
در ریخته گری پیوسته، برنز ذوب می شود و از طریق قالب گرافیت خنک شده با آب کشیده می شود. انجماد سریع و کنترل شده است و به میله دانه ریز یکنواختی با تخلخل بسیار کم می دهد. حلقه های ریخته گری پیوسته نقطه شروع استاندارد برای بوشینگ های ماشینکاری شده از استوک میله هستند، زیرا نقص هایی مانند حفره های انقباض و جداسازی نادر است. هنگامی که یک دوره تولید به خواص شیمیایی و مکانیکی ثابت در طول طولانی نیاز دارد، ریختهگری پیوسته انتخاب مطمئنتری است.
ریخته گری قالب فلزی
برای هندسه های ساده تر و دسته های حساس به هزینه، برنز را می توان مستقیماً در قالب های فولادی یا چدن دائمی ریخت. ابزارآلات ارزان و کیفیت سطح قابل قبول است، اما ساختار دانه نسبت به ریخته گری گریز از مرکز یا پیوسته یکنواخت تر است و مقاومت در برابر خستگی کمتر است. ریخته گری قالب فلزی به بهترین وجه برای بوش های استاندارد با نیاز به بار متوسط مناسب است.
بدون در نظر گرفتن مسیر ریخته گری، خالی هنوز نیاز به ماشین کاری دارد تا به هندسه نهایی خود برسد. چرخاندن، حفاری، و باز کردن مته سوراخ را به کلاس تحمل مشخص شده خود می رساند - معمولاً H7 برای تناسب دویدن - و سطح ماشینکاری شده سرعت تشکیل فیلم روان کننده جامد روی شفت را کنترل می کند. اگر می خواهید به جزئیات عملی نگاه دقیق تری داشته باشید، ما به آنها اشاره کردیم چگونه بوش های ریخته گری برنز در یک محیط ریخته گری واقعی تولید می شود .
جاسازی روان کننده جامد در ماتریس برنز
پس از ریختهگری و ماشینکاری روی برنز، صفحه یاتاقان با الگوی مشخصی از جیبها سوراخ یا آسیاب میشود. سپس این جیب ها با شاخه های روان کننده جامد پر می شوند - معمولاً گرافیت با پودرهای فلزی و در برخی گریدها با دی سولفید مولیبدن مخلوط می شود. الگوی پلاگین تزئینی نیست: عمق، قطر و فاصله از محدوده PV و چرخه وظیفه یاتاقان محاسبه می شود. پوشش معمولی سطح روان کننده 20 تا 35 درصد سطح کشویی است.
در هنگام اجرا، شاخه ها یک فیلم نازک را روی شفت منتقل می کنند. آن فیلم، نه خود سطح برنز، تماس لغزشی را حمل می کند. به همین دلیل است که بوش های خود روان شونده در سرعت های کم و حرکت متناوب، جایی که نگهداری لایه های روغن دشوار است، عملکرد خوبی دارند. دو شرط برای تشکیل فیلم حیاتی است: شفت باید بیش از 45 HRC سخت شود، و سطح سطح آن باید تا 0.4 تا 0.8 میکرون رادیو نگه داشته شود. یک شفت نرم یا زبر شمع ها را قبل از تثبیت فیلم انتقال ساییده می کند.
محل قرارگیری دوشاخه از مناطق بار برینگ پیروی می کند. به عنوان مثال، یک بوش فلنجی، هم در سوراخ و هم در صفحه فلنج، شاخه ها را دریافت می کند، زیرا سطح رانش رابط لغزشی خود را ایجاد می کند. به عنوان مثال، در برنامه های قالب و اتوماسیون، بوشینگ روانکاری جامد JDB650 از این اصل جاسازی برای ارائه راهنمایی بدون نیاز به نگهداری در موقعیت های اجکتور و راهنما استفاده کنید.
 تامین کنندگان عمده فروشی JDB650 Self-Lubricating Brass Bushing Oilless Bearings, Comp. شرکت فناوری بلبرینگ Zhejiang Shuangnuo، آموزشی ویبولیتین آیا تامین کنندگان یاتاقان های بدون روغن بوش برنجی خود روان کننده JDB650 چین، شرکت، ما Wh... مشاهده محصول →
تف جوشی: بوش های دو فلزی با پشت فولادی
هر بوش خود روان شونده به صورت خالی ریخته گری شروع نمی شود. متالورژی پودر قطعه را متفاوت می سازد: پشتی فولادی با لایه برنز متخلخل که روی آن متخلخل است.
توالی ساخت ساده است. یک نوار فولادی تمیز می شود، با لایه ای از پودر آلیاژ مس پوشانده می شود و از یک کوره در دمای تف جوشی تحت یک جو کنترل شده عبور می کند. ذرات پودر به یکدیگر و به فولاد متصل می شوند و یک تخلخل کنترل شده را تشکیل می دهند. پس از پخت، نوار تا ضخامت نهایی نورد می شود و منافذ با روغن آغشته می شوند یا با روان کننده جامد بارگذاری می شوند. نتیجه یک بوش است که استحکام ساختاری یک پوسته فولادی را با رفتار اصطکاک یک لایه کشویی برنز ترکیب می کند.
بوش های با پشت فولادی بسیار نازک تر از طرح های ریخته گری هستند و به یک تداخل در سوراخ بدنه متکی هستند. آنها راه حل استاندارد برای پمپ های هیدرولیک، پمپ های دنده ای، کمپرسورها و اجزای خودرو هستند که در آن فضا محدود است. را بلبرینگ دو فلزی نگهدارنده روغن 200-B نمونه خوبی از این ساختار است، با روان کننده جامد که مستقیماً در لایه متخلخل پخش شده است.
 عمده فروشی 200#B یاتاقان دو فلزی نگهدارنده روغن (پشت فولاد مس سینتر Wi شرکت فناوری بلبرینگ ژجیانگ Shuangnuo، آموزشی ویبولیتین آیا یاتاقان دو فلزی روغن نگهدارنده 200#B چین (سینتر مسی پشتیبان فولادی با L جامد... مشاهده محصول →
تفاوت اصلی با برنز ریخته گری تخلخل است. یک لایه متخلخل به عنوان یک مخزن روان کننده عمل می کند. برنز ریخته گری تخلخل مفیدی ندارد، بنابراین روان کننده باید توسط شاخه ها تامین شود. معاوضه این است که لایههای متخلخل نازک هستند و نسبت به دیوارهای ریختهگری جامد، تحمل بارگذاری لبه و آلودگی کمتری دارند.
بوش های پیچیده: جایگزین سبک تر
برای بارهای سبک و متوسط، بوش های پیچیده یک مسیر سریع و اقتصادی ارائه می دهند. یک نوار برنز با شاخه های گرافیتی از پیش فشرده شده به شکل استوانه ای در می آید و به قطر نهایی شکل می گیرد. ضخامت دیوار کوچک است، معمولاً 1 تا 2.5 میلی متر، و بوش برای پشتیبانی به سوراخ محفظه بستگی دارد. بوش های پیچیده شده به راحتی فشرده می شوند و هزینه کمتری نسبت به جایگزین های ریخته گری دارند، اما از نظر مقاومت در برابر ضربه یا ظرفیت بار نمی توانند با طرح های ریخته گری مطابقت داشته باشند. آنها زمانی بهترین انتخاب می شوند که وزن، هزینه و سرعت مونتاژ بیشتر از نیازهای کاری شدید باشد.
کنترل کیفیت در سراسر خط تولید
آنچه یک بوش قابل اعتماد را از خرابی زودرس جدا می کند، نظم و انضباط بازرسی در هر مرحله است. در ریخته گری ما، هر گرما با یک طیف سنج در سه مرحله تجزیه و تحلیل می شود: قبل از ریختن، در حین ریختن، و روی ریخته گری تمام شده. این دنباله قبل از اینکه به یک شفت نمره دار در زمین تبدیل شود، برنز یا برنج قلع غیر درجه بندی می شود.
خریداران باید همان شواهدی را که از هر جزء حیاتی می خواهند بخواهند: گزارش های ترکیب شیمیایی، مقادیر خواص مکانیکی و سوابق ابعادی. اگر تامین کننده بتواند نتایج آزمایش را از یک آزمایشگاه مستقل نیز ارائه دهد، خیلی بهتر است. برای قطعات غیر استاندارد، کنترل ابعاد اهمیت بیشتری دارد، زیرا تناسب همراه با قطعه طراحی می شود. ما جنبه عملی این موضوع را در راهنمای خود پوشش می دهیم بوش های برنزی سفارشی با ابعاد و تلورانس های غیر استاندارد .
مقایسه چهار مسیر تولید
جدول زیر یک مقایسه گذر اول است. قبل از صحبت با سازنده، از آن برای فهرست کوتاه گزینههای فرآیند استفاده کنید.
| فرآیند | ساختار مواد | فرم بوش معمولی | ظرفیت بار | بهترین مناسب برای |
|---|---|---|---|---|
| ریخته گری گریز از مرکز | پوسته بیرونی متراکم و ریزدانه | بوش های استوانه ای و فلنجی با دیواره ضخیم | بالا | ماشین آلات سنگین، پرس، بارهای ضربه ای |
| ریخته گری مداوم | دانه ریز یکنواخت، تخلخل بسیار کم | استوک میله به اندازه های سفارشی ماشین کاری شده است | بالا | تولید طولانی مدت، کیفیت ثابت |
| ریخته گری قالب فلزی | تراکم کافی، دانه یکنواخت کمتر | هندسه های استاندارد ساده | متوسط به بالا | قطعات استاندارد حساس به هزینه |
| دو فلزی زینتر شده | لایه برنز متخلخل به فولاد چسبانده شده است | بوش های آستین و فلنج دیواره نازک | متوسط به بالا | هیدرولیک، پمپ دنده، خودرو |
| برنز پیچیده شده | نوار نورد با شاخه های گرافیت فشرده | شکل آستین و فلنج دیواره نازک | متوسط | بارهای سبک تا متوسط، مجموعه های کم هزینه |
طرح های ریخته گری و زینتر شده نیز به طور متفاوتی سن دارند. لایه های متخلخل به نرمی سایش می شوند اما نازک هستند. برنز ریختهگری شده در شرایط سایشی و لبهای زیاد دوام بیشتری دارد. اطلاعات دقیق در مورد این مبادله در مقایسه ما در دسترس است ماندگاری بوش متخلخل در مقابل ریختگی برنز .
در تولید کننده بوشینگ به دنبال چه چیزی باشید
از نتیجه گیری شروع کنید: سازنده ای را انتخاب کنید که مواد را از مذاب تا سوراخ نهایی کنترل می کند. کارخانهای که برنز خود را ذوب میکند، ریختهگری میکند، و سپس آن را در همان محل ماشینکاری میکند، میتواند زمان تولید را کوتاه کند و خطر خرید مواد خالی با کیفیت ناشناخته از منابع خارجی را از بین ببرد.
یک تامین کننده یکپارچه باید بتواند موارد زیر را به شما نشان دهد:
- قابلیت ذوب و ریخته گری داخلی، به طور ایده آل فرآیندهای قالب گریز از مرکز، پیوسته و فلز را پوشش می دهد.
- تراشکاری، حفاری و فرز CNC برای ابعاد نهایی و پرداخت سطح.
- تایید طیف سنج شیمی در هر گرما.
- دسترسی به گزارش های تست آزمایشگاهی مستقل برای ترکیب و خواص مکانیکی.
- تجربه مستند با اندازه های غیر استاندارد، تلورانس ها و الگوهای پلاگین سفارشی.
این سطح از کنترل چیزی است که به یک قطعه سری روانکار جامد JDB اجازه میدهد تا از یک آلیاژ سفارشی ریختهگری شود و در همان هفته تولید تا تلورانسهای محکم ماشینکاری شود. همچنین این تفاوت بین بوشنی است که در هنگام ورود جا می شود و بوشی که نیاز به کار مجدد در خط مونتاژ شما دارد.
مشخصات واقعی بوش برنزی خود روان شونده توسط فرآیند ساخت آن نوشته شده است. ابتدا بار، سرعت، سختی شفت و فضای موجود را تعریف کنید. بعد، روند را مطابقت دهید. سپس از تامین کننده همان شواهدی را بخواهید که از هر جزء حیاتی درخواست می کنید - شیمی، مکانیک و ابعاد. این دنباله به شما یک بوش می دهد که از دستگاهی که محافظت می کند دوام بیشتری دارد.
با ما تماس بگیرید //
سوالات دارید؟ در تماس باشید!
شرکت Technology Bearing Zhejiang Shuangnuo ، Ltd. تخصص در تولید محصولات بوشینگ بوشینگ آلیاژ مس مختلف است
پیوندهای سریع
محصولات مرتبط
تماس
- اضافه کردن: شماره 69 ، جاده شرقی تینگیائو ، منطقه صنعتی شهر گانیا ، شهرستان جیایشان ، استان ژجیانگ ، چین
- تلفن: +86-15957371801
- نمابر: +86-0573-84038630
- ایمیل:
© 2024 شرکت Technology Bearing Zhejiang Shuangnuo ، Ltd.
یاطاقان آلیاژ مس خود به خودی
