-
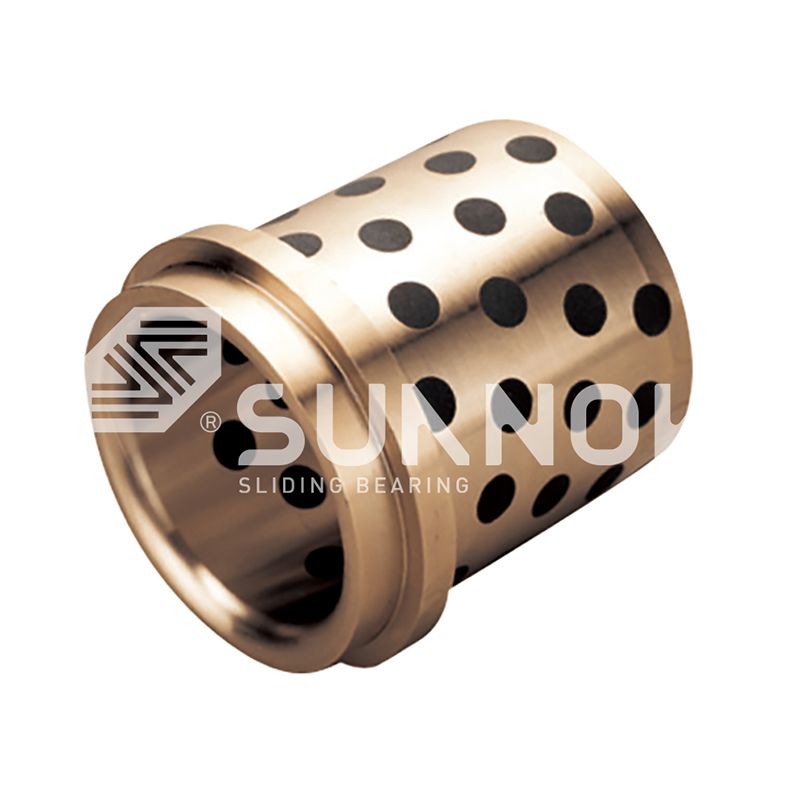
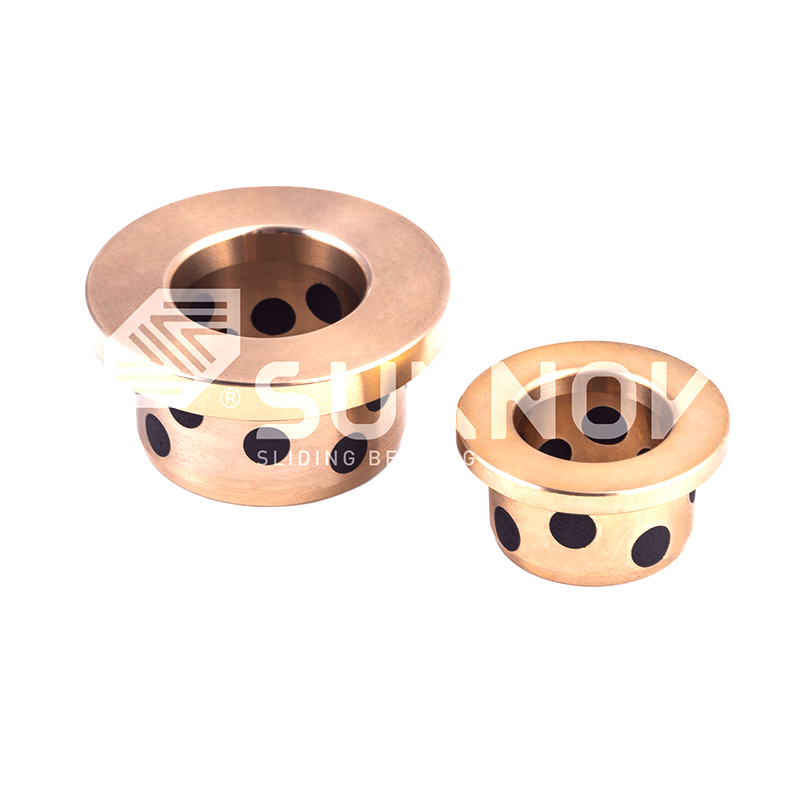
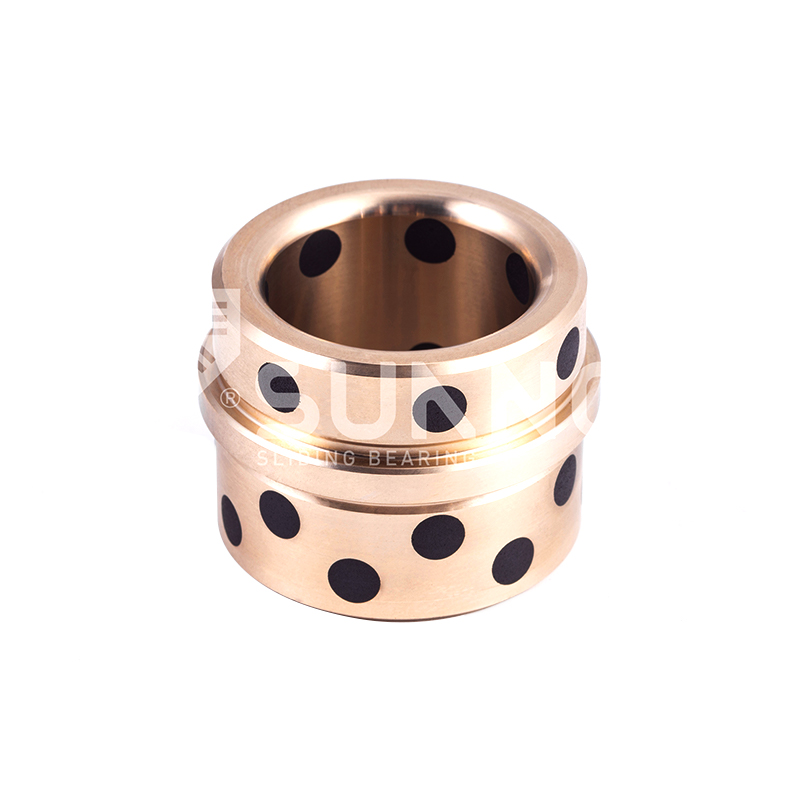
 بلبرینگ جامد JDB بلبرینگ واشر گرافیتی بدون روغن برنزی روان کننده جامد JTW
-
-
-
-

-
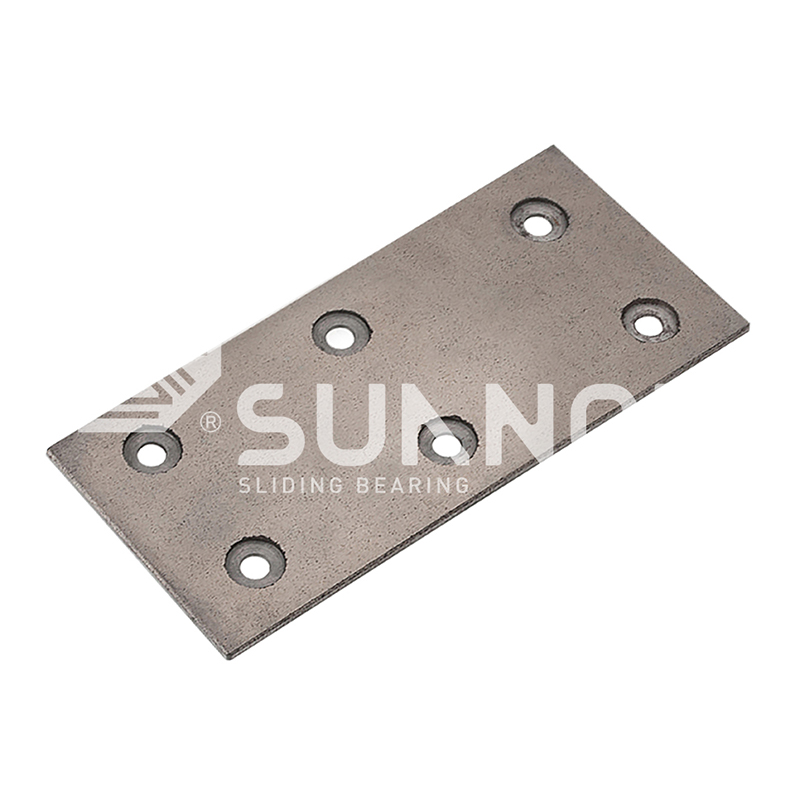 بلبرینگ دو فلزی نگهدارنده روغن 200#P5 Thin Steel Graphite Insert Wear Plate, With 6 Countersunk Holes
-

-
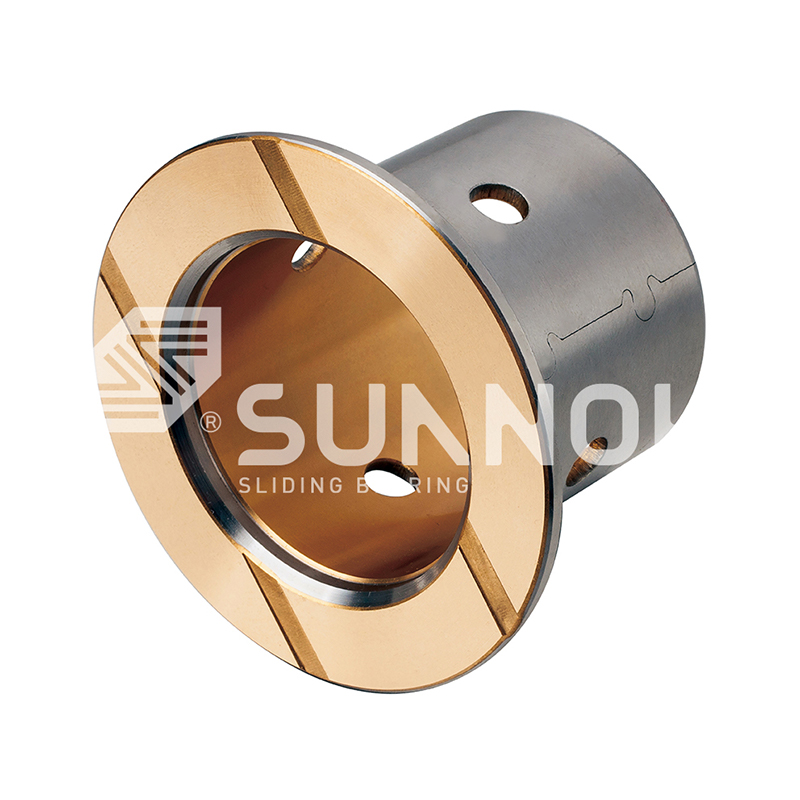 یاتاقان دو فلزی JF-800 بلبرینگ فلنج متریک JF-800F استاندارد
استانداردهای کیفیت برای تولید بوش برنز: مواد، تحمل و آزمایش
اخبار صنایع-سه ماه پس از اینکه یک مهندس تعمیر و نگهداری 50 بوش برنزی جایگزین را در یک پرس تولیدی نصب کرد، نزدیک به یک سوم آنها باید از سرویس خارج می شدند. سطوح حفرهها نمرهگذاری شدند، چندین سوراخ بیش از حد تحمل H8 مشخص شده بیضی شکل شده بودند، و چند بوش به طور کامل بر روی شفتهای آنها چسبیده بودند. سفارش خرید برنز قلع C93200 بود. قطعات تحویلی برنجی با قلع کم بود که تامین کننده آن را بدون بررسی مهندسی جایگزین کرده بود.
این سناریو بیشتر از آنچه که باید باشد رایج است. این زمانی اتفاق می افتد که استانداردهای کیفی برای تولید بوش برنز به جای نظم و انضباط تولید به عنوان یک کاغذ بازی در نظر گرفته شود. یک بوش برنز قابل اعتماد با یک گواهی یا یک سطح صیقلی تعریف نمی شود، بلکه با شیمی مواد کنترل شده، تمرین ریخته گری صدا، ماشینکاری دقیق و تأیید در هر مرحله مشخص می شود. هنگامی که یک پیوند شکسته می شود، عملکرد قابل پیش بینی به حدس و گمان تبدیل می شود.
این مقاله استانداردهایی را توضیح می دهد که بوش های قابل اعتماد را از خرابی های اولیه جدا می کند: شیمی آلیاژ، کنترل فرآیند، تحمل ها، آزمایش و معیارهای عملکرد.
چه چیزی یک بوش برنزی با کیفیت را تعریف می کند؟
یک بوش برنزی با کیفیت به طور مداوم ارائه می دهد:
- شیمی مواد را برای بار، سرعت و محیط مورد نظر درست کنید
- استحکام سازه، عاری از تخلخل، انقباض، و اجزای غیر فلزی
- دقت ابعادی مطابق با تناسب و فاصله مشخص شده
- عمر سایش قابل پیش بینی تحت شرایط فشار-سرعت (PV) اعلام شده
- قابلیت ردیابی به ذوب مواد خام و سوابق بازرسی
این ویژگی ها قابل اندازه گیری هستند. استانداردهای مرجع مانند ASTM B505، ISO 4382-1 و GB/T 1176 حداقل ترکیبات و خواص را برای آلیاژهای مس ریخته گری تعیین می کنند. یک سازنده جدی این موارد را به عنوان یک خط پایه در نظر می گیرد و محدودیت های داخلی سخت تری را کنترل می کند. سوال عملی این نیست که آیا یک تامین کننده می تواند یک استاندارد را نقل قول کند، بلکه این است که آیا می تواند انطباق دسته به دسته را نشان دهد یا خیر.
ترکیب مواد و درجه های آلیاژ
شیمی تقریباً هر ویژگی خدماتی یک بوش برنزی را تعیین می کند: سختی، مقاومت در برابر سایش، مقاومت در برابر خوردگی، قابلیت جاسازی و استحکام خستگی. سه خانواده آلیاژی اکثر کاربردهای بوشینگ را پوشش می دهند.
برنزهای قلع
برنزهای قلع مانند C93200، C93700 و C90700 مقاومت در برابر سایش خوب را با سازگاری و جاسازی عالی ترکیب می کنند. محتوای قلع در محدوده 6 تا 11 درصد باعث افزایش سختی و کاهش تمایل به چسبندگی میشود، در حالی که افزودن سرب باعث بهبود ماشینکاری و عملکرد اضطراری میشود. این آلیاژها انتخاب پیش فرض برای بوشینگ های ماشین آلات عمومی هستند و انحراف در محتوای قلع شایع ترین علت خرابی زودرس است.
برنزهای آلومینیومی
برنزهای آلومینیومی مانند C95400 و C86300 به طور قابل توجهی استحکام بالاتر و مقاومت بهتری در برابر ضربه و بارگذاری ضربه دارند. آلومینیوم در محدوده 9 تا 14 درصد، اغلب با آهن و نیکل، ساختار دانه را اصلاح می کند و سطحی سخت و مقاوم در برابر سایش ایجاد می کند. آنها برای ماشین آلات سنگین، تجهیزات ساختمانی و کاربردهای معدنی که ظرفیت بار بیش از سازگاری اهمیت دارد، ترجیح داده می شوند.
برنج ها و جایگزین های بدون سرب
برنجها از نظر هزینه کمتر و ماشینکاری آسانتر هستند، که آنها را برای کاربردهای با حجم بالا و بار متوسط جذاب میکند. را بوش خود روان شونده مبتنی بر برنج JDB650 یک مثال است: ماتریس برنجی بار فشاری را حمل می کند در حالی که شاخه های گرافیتی تعبیه شده روانکاری مرزی را انجام می دهند. جایگزین های بدون سرب در فرآوری مواد غذایی و سناریوهای انطباق با محیط زیست اجباری می شوند و الزامات انتخاب آلیاژ و آزمایش را تغییر می دهند. هر خانواده ای که باشد، استاندارد کیفیت یکسان است: قطعه تحویل شده باید با درجه مشخص شده مطابقت داشته باشد . مقایسه آلیاژهای برنز قلع و برنج نشان می دهد که چگونه این تفاوت ها به عمر مفید تبدیل می شوند.
 تامین کنندگان عمده فروشی JDB650 Self-Lubricating Brass Bushing Oilless Bearings, Comp. شرکت فناوری بلبرینگ Zhejiang Shuangnuo، آموزشی ویبولیتین آیا تامین کنندگان یاتاقان های بدون روغن بوش برنجی خود روان کننده JDB650 چین، شرکت، ما Wh... مشاهده محصول →
استانداردهای فرآیند تولید
روش ریخته گری تأثیر مستقیمی بر تراکم، ساختار دانه و سالم بودن بوش برنزی دارد. چهار مسیر تولید غالب است و هر کدام دارای ویژگی های کیفی متمایز هستند.
ریخته گری گریز از مرکز
ریخته گری گریز از مرکز با ریختن برنز مذاب در قالب دوار حلقه های متراکم و بوش های دیواره ضخیم تولید می کند. نیروی گریز از مرکز گاز و اجزاء را به سمت قطر داخلی هدایت می کند، جایی که ماشین کاری آنها را حذف می کند. سرعت چرخش و دمای ریختن باید به شدت کنترل شود: چرخش بسیار کند باعث ایجاد تخلخل می شود، در حالی که سرعت بیش از حد باعث جدا شدن آلیاژ می شود.
ریخته گری مداوم
ریختهگری پیوسته، برنز جامدکننده را از طریق قالب خنکشده با آب میکشد، و میلهای با ساختار دانهای ظریف و یکنواخت و حداقل تخلخل انقباض تولید میکند. این ویژگی های مکانیکی ثابتی را در طول تمام میله ارائه می دهد و به طور گسترده ای برای پوشش های بوش ترجیح داده می شود.
متالورژی و زینترینگ پودر
بوش های نگهدارنده روغن و دو فلزی به جای ذوب شدن به تف جوشی متکی هستند. پودر برنز در برابر پشتی فولادی فشرده شده و برای ایجاد یک شبکه تخلخل کنترل شده که روان کننده را نگه می دارد، تف جوشی می شود. کیفیت به اندازه ذرات پودر، فشار تراکم، دمای تف جوشی و کنترل جو بستگی دارد. بوش های برنز پیچیده شده از منطق مشابهی پیروی می کنند، با یک لایه برنز متخلخل که به یک پوسته سفت و سخت متصل شده است.
یک تولید کننده با کیفیت پنجره های فرآیند خود را منتشر می کند و آنها را اعمال می کند: دمای ذوب، سرعت ریختن، پیش گرم شدن قالب، سرعت چرخش و گرادیان خنک کننده، به جای تنظیم یک بار در شروع یک شیفت، به طور مداوم بررسی می شود. را یاتاقان برنز ریخته گری JDB600 تحت این سطح کنترل، با تایید طیف سنجی در هر مرحله ذوب تولید می شود.
 فروش عمده فروشی JDB-600 Cast Self-Lubricating Bronze Guide Bushing Bearing, Zhejiang Shuangnuo Bearing Technology Co., Ltd. Is China JDB-600 Cast Self-Lubricating Bronze Guide Bushing Bearing Suppliers, Company, W... مشاهده محصول →
تحمل ابعادی و کیفیت ماشینکاری
ابعاد و تلورانس ها تعیین می کنند که آیا بوشینگ مناسب، تراز و حفظ فیلم روان کننده صحیح است یا خیر. این استانداردها از طریق درجه های تحمل ISO بیان می شوند. یک بوش معمولی دارای تحمل سوراخ H7 یا H8، مناسب محفظه m6 یا n6 و زبری سطح 0.4 تا 1.6 میکرومتر بسته به کاربرد است.
کلاس fit فاصله دویدن را کنترل می کند. برای یک شفت 50 میلیمتری، یک فیت H7/f7 فاصله بین آنها ایجاد میکند 0.025 و 0.075 میلی متر ، که برای بسیاری از کاربردهای عمومی مناسب است. دوک های دقیق نیاز به فاصله کمتری دارند. ماشین آلات ضربه سنگین نیاز بیشتری دارد. فاصله بسیار کم باعث گرم شدن و تشنج می شود. بیش از حد منجر به لرزش، بارگذاری ضربه و سایش تسریع می شود.
کیفیت ماشینکاری فراتر از قطر اسمی است. گرد بودن، تمرکز حفره به OD، صاف بودن و پرداخت سطح رفتار خدمات را تعیین می کند. بخشی که در اندازه اسمی است اما بیضی 0.05 میلی متری دارد، در چند صد ساعت اول به طور ناهموار سائیده می شود. گیج های سوراخ، اندازه گیری هوا و بازرسی CMM این ویژگی ها را تأیید می کنند. ما راهنمای انتخاب تحمل بلبرینگ برنز متریک محدوده مناسب عملی را برای کاربردهای رایج فراهم می کند.
تست و تایید کیفیت
آزمایش یک رویداد یک بار نیست. سازنده ای که از استانداردهای کیفیت واقعی پیروی می کند، مواد، فرآیند و قطعه تمام شده را بررسی می کند. مراحل تأیید اصلی عبارتند از:
- تجزیه و تحلیل طیف سنجی طیفسنجی انتشار نوری (OES) در کوره، قبل و بعد از ریختن، مس، قلع، سرب، روی، آلومینیوم، آهن، نیکل و فسفر را در برابر مشخصات درجه تایید میکند.
- تست مکانیکی سختی (HB یا HRB)، استحکام کششی، استحکام تسلیم و ازدیاد طول از نمونه های نماینده هر مذاب اندازه گیری می شود.
- بازرسی تخلخل. سطوح ماشینکاری شده به صورت بصری بازرسی می شوند و آزمایش نفوذ رنگ یا اولتراسونیک بر روی اجزای حیاتی برای تشخیص حفره های انقباض داخلی اعمال می شود.
- تایید ابعادی ویژگیهای حیاتی بهطور کامل در هر دسته با کنترل فرآیند آماری در اجراهای با حجم بالا اندازهگیری میشوند.
- گواهینامه شخص ثالث. آزمایشگاههای معتبر به طور مستقل ترکیب و خواص مکانیکی را تأیید میکنند و گواهیهایی را صادر میکنند که قابل ردیابی تا تاریخ تولید و دسته هستند.
عرضهکنندهای که نمیتواند پرینتهای طیفسنج، سوابق کالیبراسیون، گزارشهای فرآیند و نمونههای حفظشده را نشان دهد، از خریدار میخواهد که کیفیت را بر اساس ایمان بپذیرد. برای طرحهای خود روانکار، آزمایش باید مواد فیش روانکننده جامد، عمق جاسازی و استحکام نگهداشتن دوشاخه را نیز پوشش دهد.
معیارهای عملکرد: محدودیت های PV و نرخ سایش
ضریب فشار-سرعت (PV) حد اساسی طراحی برای یک بوش برنزی است. این نشان می دهد که یک یاتاقان چقدر گرمای اصطکاکی می تواند در یک بار معین (N/mm²) و سرعت لغزش (m/s) دفع کند. استانداردهای کیفیت حداکثر بار استاتیکی، حداکثر سرعت لغزش، حداکثر PV در دمای اتاق و منحنیهای درجهبندی برای دما یا نوسان بالا را تعریف میکنند.
نرخ سایش دومین معیار است که معمولاً بر حسب میکرومتر بر کیلومتر یا میلیمتر در ساعت بیان میشود. این توسط سختی، تمیزی و رفتار فیلم انتقال آلیاژ هدایت می شود. یک بوش از یک خط تولید به خوبی کنترل شده معمولاً نرخ سایش را نشان می دهد دو تا سه برابر کمتر از یک قطعه بدون مارک از همان درجه اسمی، زیرا تخلخل، ناخالصی ها و آسیب ماشینکاری باعث سایش زودرس می شود. این تفاوت به ندرت در یک میز آزمون ظاهر می شود. در سرویس نشان می دهد. ما تجزیه و تحلیل حد PV و نرخ سایش نحوه اندازه گیری و مقایسه این مقادیر را توضیح می دهد.
را بلبرینگ برنزی FB090 عملکرد PV بالایی را با ترکیب یک پوسته برنزی یا فولادی سفت و سخت با یک لایه داخلی برنزی متخلخل به دست میآورد که هم استحکام ساختاری و هم توزیع بار را در سطح لغزش میدهد.
 فروش عمده بلبرینگ برنزی FB090 | تامین کننده بوش و آستین خود روان کننده Zhejiang Shuangnuo Bearing Technology Co., Ltd. Is China FB090 برنز پیچیده بلبرینگ | تامین کنندگان بوش و آستین خود روان کننده، Comp... مشاهده محصول →
چک لیست عملی هنگام حسابرسی یک تامین کننده بوش برنز
هنگامی که یک تامین کننده بالقوه را حسابرسی می کنید، به جای اطمینان به دنبال شواهد مستند باشید. جدول زیر به طور خلاصه نشان می دهد که چه چیزی باید تأیید شود و چرا اهمیت دارد.
| ایست بازرسی | آنچه می خواهید ببینید | چرا مهم است |
|---|---|---|
| کنترل آلیاژ | طیف سنج OES در محل. گواهی ذوب در هر دسته | انحراف در قلع، سرب یا آلومینیوم باعث تغییر سایش و استحکام می شود |
| فرآیند ریخته گری | روش مستند: قالب گریز از مرکز، پیوسته یا فلزی | ساختار دانه و تخلخل به طور قابل توجهی بر اساس فرآیند متفاوت است |
| تحمل ها | سوابق CMM و هواسنجی؛ تعاریف درجه فناوری اطلاعات | Fit فاصله، تولید گرما و عمر مفید را کنترل می کند |
| داده های مکانیکی | سختی، کشش و نتایج حاصل در هر دسته | تأیید می کند که آلیاژ در عمل با حداقل درجه مطابقت دارد |
| قابلیت ردیابی | اعداد حرارتی روی گواهی ها با مواد دریافتی مطابقت دارد | تجزیه و تحلیل علت اصلی را پس از شکست فیلد فعال می کند |
| گزارش های شخص ثالث | گواهی های معتبر آزمون آزمایشگاهی | تأیید مستقل ادعاهای داخلی |
| قابلیت ماشینکاری | ظرفیت تراشکاری CNC و وسایل بازرسی مناسب | از مشکلات تمرکزی و کیفیت سطح جلوگیری می کند |
منظور از کیفیت برای عملکرد تحویل چیست؟
استانداردهای کیفیت به تحویل نیز گسترش می یابد. ویژگی های دسته به دسته ثابت، ارسال به موقع و یک سیستم اقدام اصلاحی مستند از برنامه تولید مشتری محافظت می کند. تولیدکنندهای که ریختهگری و ماشینکاری خود را کنترل میکند، مانند کارخانهای که بیش از 80 دستگاه CNC را در کنار ریختهگری خود کار میکند، زمان تولید را کوتاه میکند و خطر جایگزینی مواد را از خرید مواد خام از ریختهگری بیرونی حذف میکند.
هنگامی که یک تامین کننده بوش برنز را ارزیابی می کنید، درخواست سوابق، نه لفاظی . استانداردها منتشر می شوند، روش های آزمایش ایجاد می شوند و فناوری بازرسی به اثبات می رسد. تنها متغیر این است که آیا سازنده آنها را به طور مداوم اعمال می کند.
با ما تماس بگیرید //
سوالات دارید؟ در تماس باشید!
شرکت Technology Bearing Zhejiang Shuangnuo ، Ltd. تخصص در تولید محصولات بوشینگ بوشینگ آلیاژ مس مختلف است
پیوندهای سریع
محصولات مرتبط
تماس
- اضافه کردن: شماره 69 ، جاده شرقی تینگیائو ، منطقه صنعتی شهر گانیا ، شهرستان جیایشان ، استان ژجیانگ ، چین
- تلفن: +86-15957371801
- نمابر: +86-0573-84038630
- ایمیل:
© 2024 شرکت Technology Bearing Zhejiang Shuangnuo ، Ltd.
یاطاقان آلیاژ مس خود به خودی
