-
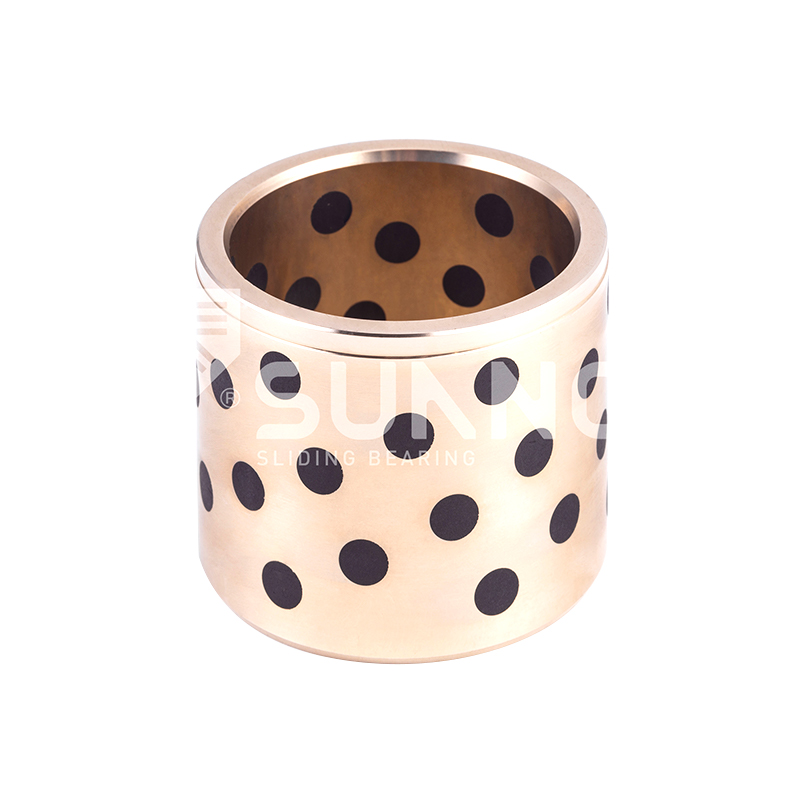 بلبرینگ جامد JDB بلبرینگ های بدون روغن بوش برنجی خود روان کننده JDB650
-
 بلبرینگ جامد JDB بلبرینگ واشر گرافیتی بدون روغن برنزی روان کننده جامد JTW
-
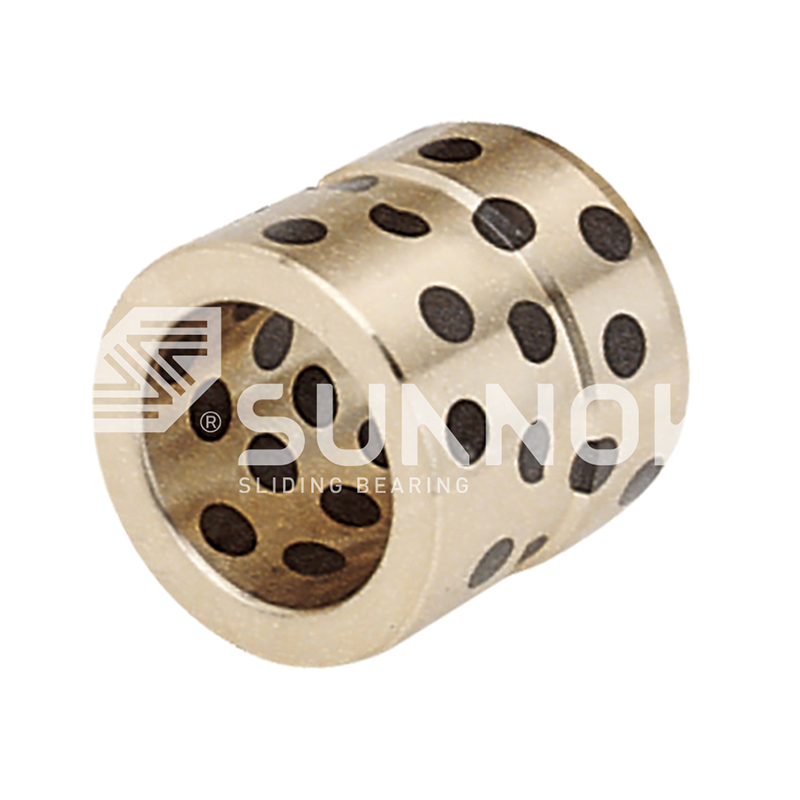 بلبرینگ جامد JDB High Temperature Brass JGB Oilless Ejector Guide Bearings
-
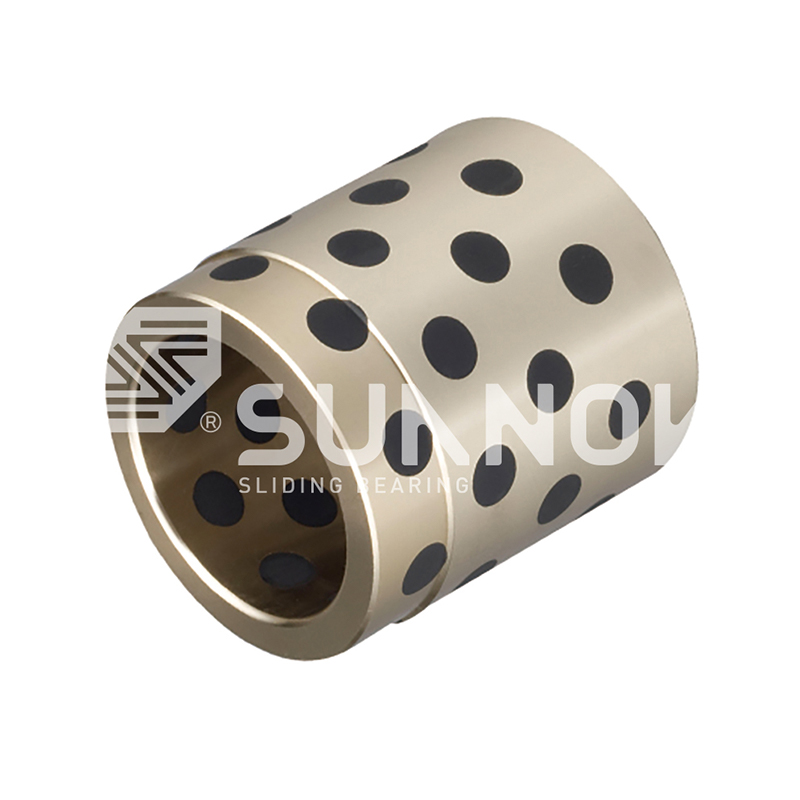 بلبرینگ جامد JDB بلبرینگ آستین کشویی لوله ای خود روان شونده برنزی گرافیتی JPBW، JPBF
-
 بلبرینگ دو فلزی نگهدارنده روغن 200#P10 Steel Graphite Insert Wear Plate / Oilless Wear Plate With 2 Counter‑sink Holes
-
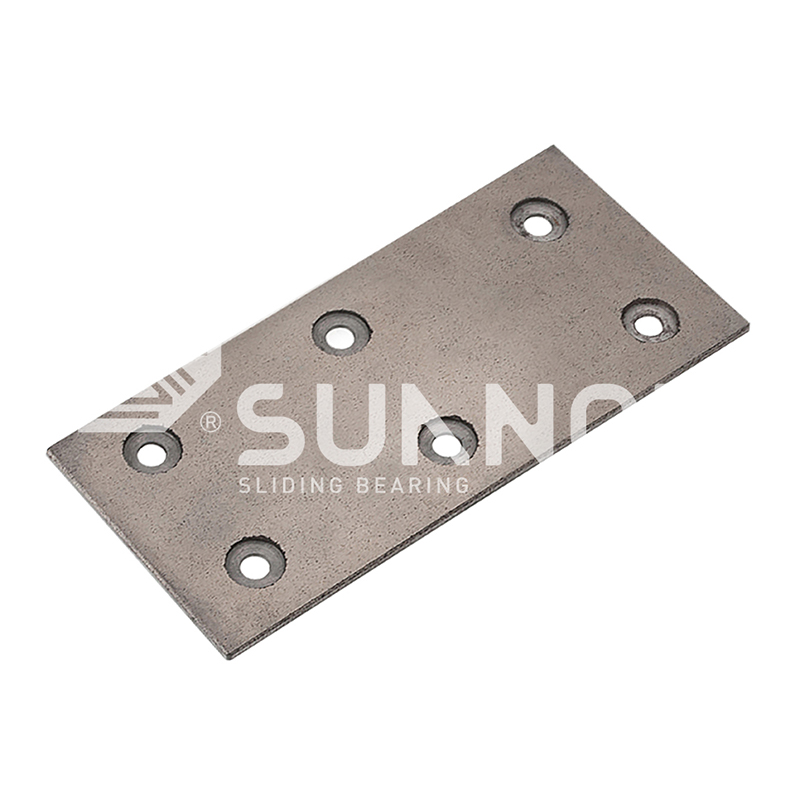 بلبرینگ دو فلزی نگهدارنده روغن 200#P5 Thin Steel Graphite Insert Wear Plate, With 6 Countersunk Holes
-

-

بوش های برنزی متخلخل در مقابل بوش های برنز جامد: راهنمای انتخاب عملی
اخبار صنایع- مهندسي كه هر شش هفته يك بوش برنز جامد روغن كاري شده با گريس را تعويض ميكند، اغلب ميتواند با جابجايي به بوش برنزي آغشته به روغن، بازه زماني را به بيش از يك سال افزايش دهد، در حالي كه همان بخش متخلخل شده تحت فشار مداوم و با سرعت بالا كه به ديواره متراكم و تغذيه روغن خارجي برنز جامد نياز دارد، زود از بين ميرود. تخلخل چیزی است که آنها را از هم جدا می کند.
آنچه بوش های برنزی متخلخل و جامد را از هم جدا می کند
بوش های برنز زینتر شده با فشرده سازی پودر برنز و تف جوشی آن به یک ساختار متخلخل که روغن را ذخیره می کند، ساخته می شوند، در حالی که بوش های برنز جامد از میله ریخته گری کاملا متراکم یا اکسترود شده ماشین کاری می شوند و به روان کننده ای که از خارج از سوراخ تامین می شود، متکی هستند. این یک تفاوت باعث هر مقایسه دیگری در این مقاله می شود.
مسیر پخت: پودر، پرس و کوره
پودر برنز در قالبی فشرده می شود تا به شکل نزدیک به نهایی برسد و در کوره حرارت داده می شود تا ذرات را به هم بچسبانند و شبکه ای کنترل شده 15 تا 25 درصدی از منافذ به هم پیوسته را به جا می گذارد که با خلاء آغشته به روغن است. این فرآیند تقریباً به شکل شبکه است، که باعث می شود بوش های متخلخل برای اندازه های متریک استاندارد و حجم بالا کارآمد باشند. هنگامی که یک پوسته فولادی قویتر در زیر لایه متخلخل مورد نیاز است، شرکت فناوری بلبرینگ Zhejiang Shuangnuo چنین طرحی را به عنوان یاتاقان دو فلزی نگهدارنده روغن با یک لایه مس متخلخل روی یک پشتیبان فولادی .
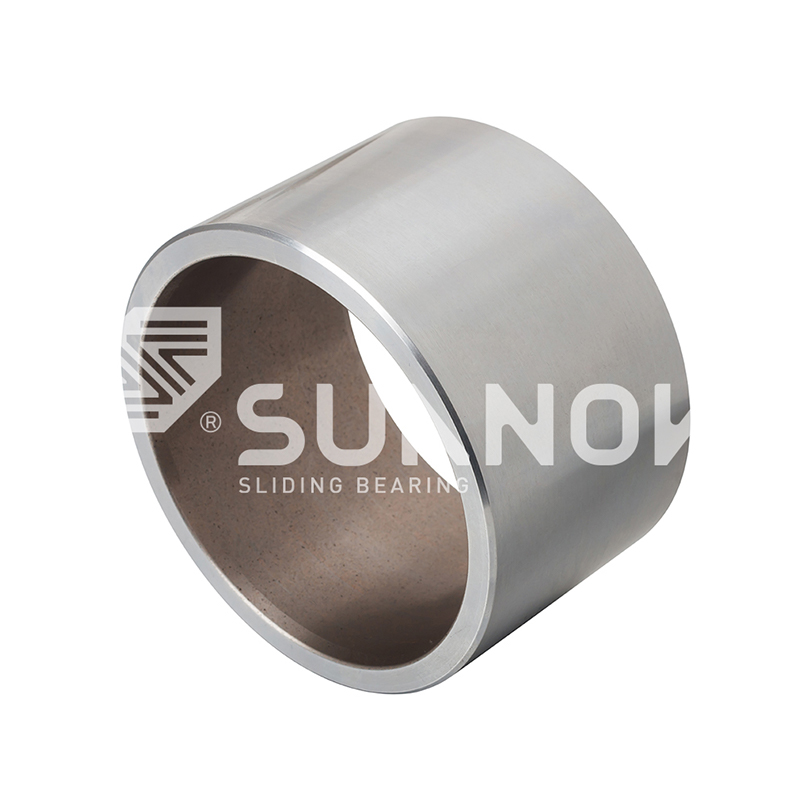 عمده فروشی 200#B یاتاقان دو فلزی نگهدارنده روغن (پشت فولاد مس سینتر Wi شرکت فناوری بلبرینگ ژجیانگ Shuangnuo، آموزشی ویبولیتین آیا یاتاقان دو فلزی روغن نگهدارنده 200#B چین (سینتر مسی پشتیبان فولادی با L جامد... مشاهده محصول →
مسیر جامد: میله ریخته گری، سپس ماشینکاری
بوش های برنزی جامد به صورت میله های ریخته گری گریز از مرکز یا پیوسته شروع می شوند و با چرخش، سوراخ کردن و برش زدن به پایان می رسند. هیچ تخلخل عمدی وجود ندارد، بنابراین دیوار کاملا متراکم است، تنش بیشتری را تحمل می کند و اجازه می دهد قطرهای بزرگ، بدنه های فلنج، کلیدها، شیارهای روغن و آلیاژهای غیر استاندارد مانند برنز آلومینیوم یا برنز قلع سرب بالا را داشته باشد.
بوش برنز زینتر شده یک جزء برنز متخلخل فشرده و تف جوشی شده است که روغن را در 15 تا 25 درصد منافذ به هم پیوسته ذخیره می کند و در حین کار با انبساط حرارتی آزاد می کند. بوش برنز جامد یک جزء ماشینکاری شده کاملاً متراکم است که به گریس یا روغنی که از بیرون سوراخ سوراخ می شود یا به شاخه های روان کننده جامد تعبیه شده در دیوار بستگی دارد.
تفاوت های ساختاری که عملکرد را تعیین می کند
تخلخل ویژگی واحدی است که دو خانواده بوشینگ را از هم جدا می کند، زیرا به بهای مقاومت فشاری، چقرمگی ضربه و حداکثر دمای عملیاتی، ذخیره سازی مستقل روغن را ایجاد می کند.
| اموال | بوش برنز زینتر شده | بوش برنزی جامد |
| تخلخل | 15 تا 25 درصد، به هم پیوسته | اساساً صفر است |
| ذخیره سازی روغن | منافذ داخلی، آغشته به خلاء | هیچ کدام گریس یا روغن خارجی مورد نیاز است |
| حد معمول PV در سرعت پایین (MPa-m/s) | 1.8 آغشته به روغن | 5.6 با شیارهای روغن ماشینکاری شده |
| ظرفیت بار استاتیک نسبی | تقریباً 50 درصد جامد در اندازه مساوی | خط پایه (بالاترین) |
| حداکثر قطر عملی | محدود شده توسط پرس و کوره پخت | فقط با ریخته گری و ماشینکاری محدود می شود |
| تحمل حفره | IT6 به IT7 بعد از اندازه | ماشینکاری IT5 تا IT7 |
ظرفیت بار، محدودیت های PV و عمر سایش
برای بارهای زیاد مداوم، برنز جامد ماده ایمن تر است. برای بارهای متوسط با عملکرد بدون نیاز به تعمیر و نگهداری، برنز متخلخل راه حل کار است. خلاصه مهندسی حد PV است، حاصل ضرب فشار تحمل و سرعت لغزش.
یک بوش متخلخل آغشته به روغن معمولی در خدمات با سرعت کم پیوسته نزدیک به 1.8 مگاپاسکال بر ثانیه رتبه بندی می شود، در حالی که یک بوش جامد شیاردار با روغن تغذیه اجباری به حدود 5.6 مگاپاسکال در متر بر ثانیه می رسد. پیامدهای عملی در ما پوشش داده شده است محدودیت های PV بوش برنز و استراتژی ارتقا راهنمای
15-25٪ تخلخل به هم پیوسته در برنز متخلخل. نزدیک به صفر در برنز جامد
2 برابر ظرفیت بار استاتیکی بالاتر برنز جامد در ابعاد مساوی
1.8 حد معمول PV (MPa-m/s) برای یک بوش متخلخل آغشته به روغن
5.6 حد معمول PV (MPa-m/s) برای بوش جامد شیاردار با تغذیه روغن
مقادیر طراحی معمولی بر حسب MPa-m/s برای بوشینگ های روی شفت های سخت شده در سرعت های سطحی زیر 0.5 متر بر ثانیه. محدودیت های واقعی به دما، خنک کننده و پایان شفت بستگی دارد.
زندگی پوشیدنی از همین الگو پیروی می کند. برنز جامد کاملاً روغن کاری شده هندسه حفره خود را در سرعت بیشتر نگه می دارد، بنابراین برنز متخلخل به ندرت برای محورهای چرخش مداوم بالای 0.5 متر بر ثانیه مشخص می شود، مگر اینکه بار سبک باشد. در حالت نوسانی، استاپ استارت یا عملکرد ضعیف روغن کاری شده، برنز متخلخل اغلب بهتر زنده می ماند زیرا به رسیدن روانکار به تاج سوراخ بستگی ندارد. سختی شفت بالاتر از HRC 45 و پایان ریزتر از Ra 0.8 برای هر دو توصیه می شود. نگاهی عمیق تر به ماندگاری بوش متخلخل در مقابل ریختگی برنز در تجزیه و تحلیل تعمیر و نگهداری ما ظاهر می شود.
اصطکاک، تشکیل فیلم و رفتار دویدن
برنز زینتر شده بدون منبع خارجی، لایه روغن خود را تشکیل می دهد، در حالی که برنز جامد به شیارها و منبع روان کننده نیاز دارد، اما پس از روغن کاری، دویدن مداوم بسیار سخت تری را تحمل می کند.
مکانیسم متخلخل حرارتی است: همانطور که شفت سوراخ را گرم می کند، روغن موجود در منافذ به سطح منبسط می شود و یک لایه مرزی تشکیل می دهد. هنگامی که یاتاقان سرد می شود، روغن دوباره به داخل کشیده می شود. ذخیره محدود است و در نهایت نیاز به اشباع مجدد دارد. برنز جامد نمی تواند روغن را ذخیره کند، بنابراین اصطکاک به هندسه شیار، ویسکوزیته و فشار منبع بستگی دارد. وقتی اینها درست باشند، خنکتر کار میکند و فاصله زمانی بیشتری را با سرعت حفظ میکند.
در جاهایی که روغن خارجی غیرقابل قبول است اما وظیفه آن برای یک دیوار متخلخل ساده بسیار شدید است، یک بوش برنزی ریختهگری شده با شاخههای روان کننده جامد، مانند یاتاقان خود روان کننده برنز ریخته گری JDB600 ، ساختار متراکم برنز جامد را با روان کننده خشک داخلی تامین می کند.
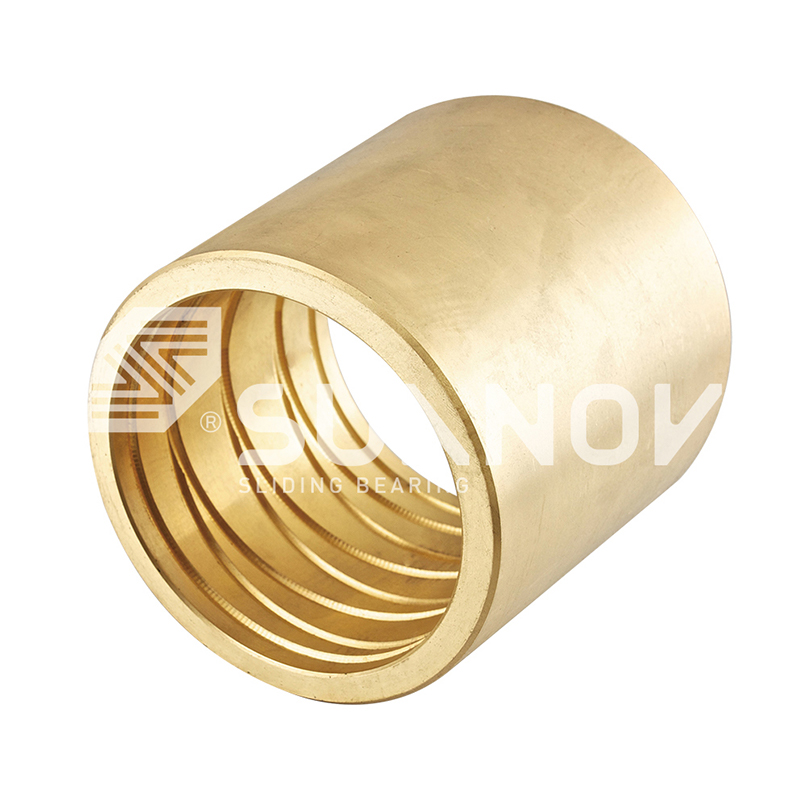 فروش عمده فروشی JDB-600 Cast Self-Lubricating Bronze Guide Bushing Bearing, Zhejiang Shuangnuo Bearing Technology Co., Ltd. Is China JDB-600 Cast Self-Lubricating Bronze Guide Bushing Bearing Suppliers, Company, W... مشاهده محصول →
برنز پخته شده را انتخاب کنید
- دسترسی به تعمیر و نگهداری ضعیف است یا دستگاه بدون مراقبت کار می کند
- وظیفه نوسانی، توقف-شروع یا متناوب است
- بار متوسط است و سرعت سطح پایین می ماند
- اندازه استاندارد متریک و حجم تولید بالای 1000 قطعه
زمانی که برنز جامد را انتخاب کنید
- سرعت شفت و PV بالا و پیوسته هستند
- بارهای استاتیک یا ضربه ای به محدودیت های مواد متخلخل نزدیک می شوند
- منبع خنک کننده و روغن کاری موجود است
- سوراخ های بزرگ، فلنج ها، کلیدها یا آلیاژهای غیر استاندارد مورد نیاز است
هزینه، تحمل ها و محدودیت های ساخت
برنده های برنز پخته شده در حجم بالا و اندازه های استاندارد. برنز جامد در جایی برنده میشود که انعطافپذیری ماشینکاری، سوراخهای بزرگ یا آلیاژهای غیراستاندارد کار را پیش ببرد.
زینترینگ هزینه ابزارآلاتی دارد که با حجم مستهلک می شود و به دنبال آن مواد هر قطعه و هزینه ماشینکاری کم است. مسیر جامد از نوار ریختهگری استفاده میکند و برای هر تراشهای که چرخانده میشود، هزینه پرداخت میکند، اما نیازی به قالب ندارد، بنابراین برای تعمیرات و نمونههای اولیه ارزانتر است. اندازه پرس و کوره همچنین قطعات متخلخل را به قطرهای فشرده، معمولاً کمتر از 150 میلی متر، محدود می کند، در حالی که برنز جامد می تواند به چند صد میلی متر برسد.
تحمل ها به همین دلیل متفاوت است. بوش های زینتر شده پس از تف جوشی اندازه یا ساخته می شوند و معمولاً سوراخ های IT6 تا IT7 را نگه می دارند. برنز جامد ماشینکاری شده IT5 تا IT7 را با کنترل کامل تمرکز، مربع بودن فلنج و پایان نگه می دارد، که این چیزی است که راهنمای نصب و تحمل بوش برنز بدون روغن به صورت عملی توضیح می دهد.
فرآیند انتخاب در چهار مرحله
بار، سرعت، دسترسی روانکاری و حجم تولید را تعریف کنید. سپس خانواده بوشینگ صحیح آشکار می شود.
- مقدار PV را در نقطه عملیاتی محاسبه کنید و آن را با مراجع 1.8 و 5.6 MPa-m/s بالا مقایسه کنید. اگر مقدار در طول عمر مورد نیاز از حد پخت فراتر رفت، به برنز جامد بروید.
- دسترسی به روغن کاری را بررسی کنید. اگر موقعیت یاتاقان محصور، بدون مراقبت یا آلوده باشد، ذخیره روغن داخلی برنز متخلخل یک مزیت تعیین کننده است.
- ابعاد سوراخ، تلورانس، فلنج ها و کمیت را تنظیم کنید. اندازه استاندارد متریک بالاتر از 500 قطعه به نفع متخلخل. سوراخ های بزرگ، آلیاژهای غیراستاندارد و مسیرهای کوتاه به نفع برنز جامد ماشینکاری شده است.
- ترکیب مواد و داده های مکانیکی را با سازنده تأیید کنید. Zhejiang Shuangnuo Bearing Technology Co., Ltd. تجزیه و تحلیل طیف شیمیایی و گزارش های آزمایش مکانیکی را برای محصولات برنزی متخلخل و ریخته گری ارائه می دهد.
برای مجموعه های فشرده با بار بالا بدون دسترسی به تعمیر و نگهداری، یک یاتاقان متخلخل مبتنی بر برنز SF1B از خانواده SF-1 یک گزینه میانی کاربردی است زیرا روکش ترکیبی پلیمری آن ظرفیت بار را افزایش می دهد و در عین حال حفره را بدون تعمیر و نگهداری نگه می دارد.
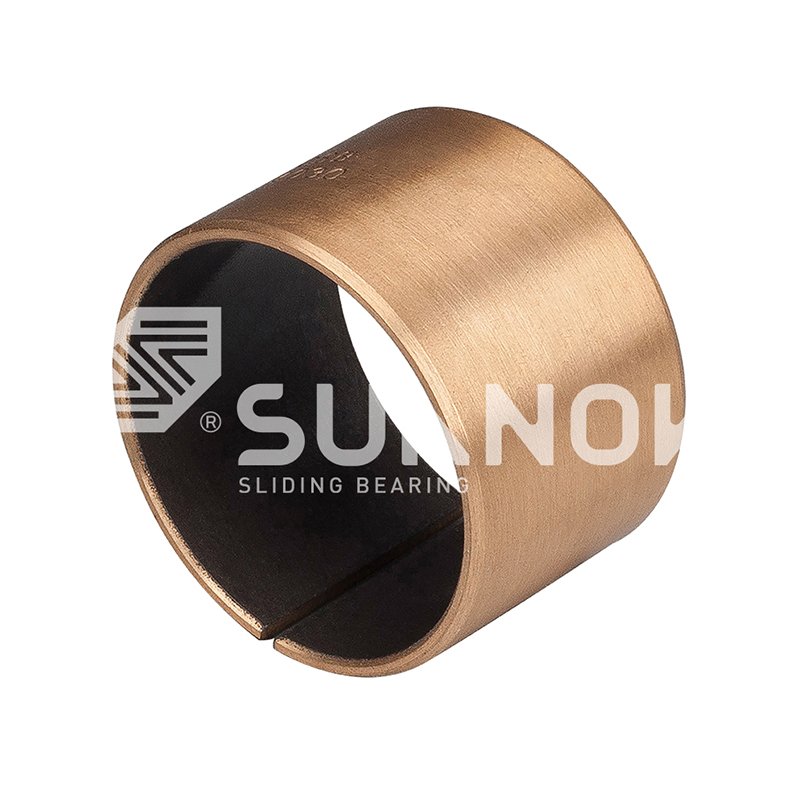 عمده فروشی ظرفیت بار بالا، بلبرینگ برنزی SF-1B با اصطکاک کم | خود روانکاری Zhejiang Shuangnuo Bearing Technology Co., Ltd. آیا چین ظرفیت بار بالا، اصطکاک کم SF-1B برنز بلبرینگ | برنز خود روان کننده ... مشاهده محصول →
سوالات متداول
پاسخ های کوتاه به سوالاتی که مهندسان اغلب هنگام مقایسه این دو ماده بوش می پرسند.
آیا برنز زینتر شده از برنز جامد قوی تر است؟
خیر. تخلخلی که به برنز متخلخل اجازه می دهد تا روغن را ذخیره کند، استحکام فشاری و کششی آن را نیز کاهش می دهد. یک بوش برنز متخلخل معمولی تقریباً نیمی از بار استاتیکی بوش برنز جامد هم اندازه را تحمل می کند، بنابراین هر زمان که قدرت تسلیم بر طرح غالب باشد، برنز جامد مشخص می شود.
کدام بوش دوام بیشتری دارد، برنز متخلخل یا جامد؟
بستگی به روغن کاری دارد. بدون روان کننده خارجی، برنز متخلخل معمولاً از برنز جامد خشک دوام بیشتری دارد زیرا منافذ آن دقیقاً در جایی که اصطکاک سوراخ را گرم می کند، روغن را آزاد می کند. با روانکاری یکسان، برنز جامد در برابر سایش طولانیتر در سرعت بالا و PV بالا مقاومت میکند، زیرا دیواره متراکم آن فاصله را حفظ میکند و گرما را بهتر دفع میکند.
آیا بوش برنزی متخلخل می تواند بدون روغن کار کند؟
برای هزاران ساعت، بله، اما نه برای همیشه. روغن ذخیره شده در منافذ در اثر تبخیر، اکسیداسیون و مهاجرت مصرف می شود و در نهایت بوشینگ باید دوباره آغشته یا جایگزین شود. وظیفه متناوب و نوسانی آن دوره را تمدید می کند. خدمات مداوم با سرعت بالا به طور چشمگیری آن را کوتاه می کند.
چه تلرانس هایی برای بوش های برنزی موجود است؟
بوش های برنز زینتر شده پس از پخت اندازه می شوند و معمولاً تحمل سوراخ های IT6 تا IT7 را حفظ می کنند. بوشهای برنز جامد ماشینکاری شدهاند و میتوان آنها را با کنترل گردی، متمرکز بودن، مربع بودن فلنج و پرداخت سطح روی IT5 تا IT7 نگه داشت. هر دو مسیر دارای تغییرات آلیاژی فلنجدار، مهر و موم شده یا غیر استاندارد هستند.
با ما تماس بگیرید //
سوالات دارید؟ در تماس باشید!
شرکت Technology Bearing Zhejiang Shuangnuo ، Ltd. تخصص در تولید محصولات بوشینگ بوشینگ آلیاژ مس مختلف است
پیوندهای سریع
محصولات مرتبط
تماس
- اضافه کردن: شماره 69 ، جاده شرقی تینگیائو ، منطقه صنعتی شهر گانیا ، شهرستان جیایشان ، استان ژجیانگ ، چین
- تلفن: +86-15957371801
- نمابر: +86-0573-84038630
- ایمیل:
© 2024 شرکت Technology Bearing Zhejiang Shuangnuo ، Ltd.
یاطاقان آلیاژ مس خود به خودی
